


Получите цитату

+86-18862679789


admin@evertopest.com

Контент
Алюминиевый рулон толщиной 2 мм поступает на линию профилирования при комнатной температуре и выходит в виде плоской панели с жесткими размерными допусками и без окалины, вызванной нагреванием. Это процесс холодной штамповки в действии. Для производителей алюминиевых композитных панелей, гофрированного картона, сотовых конструкций и огнестойких композитных панелей процесс холодной штамповки представляет собой не одну операцию, а последовательность этапов механического формования. Эти этапы деформируют металл ниже температуры его рекристаллизации с помощью давления, изгиба, прокатки или волочения. Результатом является чистая поверхность, предсказуемые механические свойства и высокий коэффициент использования материала.
Холодная формовка имеет важное значение, поскольку она сохраняет внешний вид окрашенной или покрытой рулонной стали. В отличие от горячей штамповки, нет необходимости доводить металл до высокой температуры, поэтому между формовкой и ламинированием нет оксидного слоя, термической деформации и дополнительной очистки. На заводе по производству металлических композитных панелей тот же принцип применяется к алюминиевой обшивке, цинковым листам, стальным задним листам и даже к тонкой фольге, используемой в сотовых заполнителях. Каждому из этих компонентов можно придать форму с помощью контролируемого процесса холодной штамповки перед склеиванием или термоламинированием.
С точки зрения оборудования, процесс холодной штамповки встроен в размотчики рулонов, правильные станки, формовочные машины, листогибочные прессы, гофромашины и линии продольной резки. Эти подразделения работают вместе как непрерывная производственная система. Когда мы проектируем линию по производству металлических композитных панелей, мы начинаем со станций холодной формовки, потому что они решают, насколько плоской, прямой и повторяемой будет конечная панель.
Как производитель и поставщик оборудования для производства металлических композитов, мы рассматриваем процесс холодной штамповки как мост между необработанными рулонами и готовыми строительными панелями. Инструмент, профили валков, скорость подачи и контроль натяжения — все это влияет на конечное качество. Хорошо разработанный процесс холодной штамповки также уменьшает количество отходов, снижает потребление энергии и позволяет одной линии обрабатывать панели нескольких типов.
Холодная штамповка основана на пластической деформации металла. Когда к листу, полосе или рулону прилагается сила, материал сначала упруго изгибается, а затем поддается. Как только напряжение превышает предел текучести, металл остается необратимо деформированным после удаления инструмента. Это основной физический принцип, лежащий в основе каждой операции холодной штамповки, используемой в оборудовании для изготовления композитных панелей.
Каждая станция процесса холодной штамповки должна работать в рамках общей системы допусков. Если разматыватель тянет слишком сильно, он может растянуть рулон и вызвать изменение ширины. Если выравниватель оказывает слишком сильное давление, на поверхности могут появиться пятна или нагартовать. Если роллформер будет смещен, готовый профиль будет перекручиваться. Вот почему полная производственная линия нуждается в интегрированном управлении скоростью и тщательной конструкции валков, а не в изолированных машинах.
Для производителей огнестойких композитных панелей А2 процесс холодной формовки особенно важен, поскольку сердцевина с минеральным наполнителем жесткая и ее нелегко сгибать. Поэтому листы обшивки должны быть сформированы перед ламинированием или таким образом, чтобы избежать растрескивания сердцевины. Это влияет на последовательность операций внутри производственной линии. Производители, которые понимают эту взаимосвязь, могут производить плоские, прочные и визуально чистые панели с меньшим количеством отходов.
Не существует единого процесса холодной штамповки, подходящего для каждого металлокомпозитного изделия. Выбор зависит от необходимой формы панели, объема производства, марки материала и качества поверхности. Основные категории ниже охватывают методы, обычно используемые в современных линиях по производству композитных панелей.
Непрерывная гибка полос
через вращающиеся валковые стойки.
Идеально подходит для панелей с длинными
ребра, гофры и постоянные
сечения.
Пуансон прессует листовой металл
в V-образный штамп для создания острых
изгибается. Полезно для краев, рамок,
и мелкосерийное производство панелей.
Использует штампы для резки, сгибания или
листы для тиснения. Лучшее для
сложные формы и панели
требующие одинаковых вырезов
в каждом подразделении.
Металл растягивается на штампе или
бывший для создания изогнутых или
утопленные формы. Подходит
для деталей архитектурной облицовки
и 3D алюминиевый композит
панели.
Режет тонкую металлическую фольгу в шахматном порядке.
шаблон и растягивает его в
сетка. Используется для изготовления алюминия
сотовое и трехмерное ядро
структуры.
В таблице ниже сравниваются наиболее распространенные типы процессов холодной штамповки, используемые при производстве композитных панелей, включая диапазоны допусков и практические ожидаемые результаты. Фактические значения зависят от материала, состояния инструмента и скорости линии.
| Тип процесса | Типичные продукты | Нормальная толерантность | Диапазон материалов | Скорость персонажа |
|---|---|---|---|---|
| Профилирование рулонов | Гофрированные панели, трапециевидные листы, ребра, кромочные профили | ±0,3 мм | Алюминий, сталь, цинк, медь | Непрерывная и высокая скорость |
| Листогибочный пресс складной | Края панелей, рамы, отливы, нестандартные изгибы | ±0,5 мм | Листовой металл до 6 мм. | Пакетная и средняя скорость |
| Штамповка | Рельефные обшивки, вырезные панели, кронштейны, торцевые заглушки | ±0,1 мм | Алюминий, окрашенная сталь | Короткий цикл с высокой повторяемостью |
| Рисование | Изогнутая облицовка, встраиваемые панели, 3D формы. | ±0,4 мм | Мягкий алюминий и нержавеющая сталь | Цикл на основе более низкой скорости |
| Разрезание и расширение | Сотовый сердечник, 3D алюминиевый сердечник | ±0,2 мм | Алюминиевая фольга и тонкая полоска | Высокая скорость с непрерывной подачей |
Для производителя, выбирающего между этими вариантами, первый вопрос заключается в том, имеет ли конечный продукт постоянное поперечное сечение. Если да, то профилирование обычно является наиболее эффективным процессом холодной штамповки. Если продукт требует коротких и разнообразных форм, листогибочный пресс или штамповочная станция обеспечивают большую гибкость. Для материалов сердцевины преобладающими методами остаются разрезание и развальцовка, поскольку они превращают узкий рулон в широкий и легкий лист.
Холодную штамповку часто предпочитают механической обработке и горячей штамповке, поскольку при этом используется меньше материала и меньше энергии. При обработке листового металла формованные детали вырезаются из плоских рулонов, и большая часть материала становится конечным продуктом. Напротив, обработка начинается с цельного блока и удаляет большой процент металла в виде стружки. Горячая штамповка требует значительного подвода тепла и обычно приводит к потере окалины. Эти различия достаточно велики, чтобы повлиять на эксплуатационные расходы производственной линии. В приведенной ниже таблице сравниваются типичные значения выхода материала для четырех распространенных маршрутов металлообработки.
Типичный выход материала в зависимости от метода формовки
Эти цифры являются общими отраслевыми диапазонами, но они объясняют, почему производители композитных панелей предпочитают холодную штамповку на непрерывных линиях. Профилирование и штамповка превращают рулоны в панели с очень небольшим количеством обрезков. В процессе холодной штамповки лом обычно ограничивается начальным участком, обрезкой кромок и случайными дефектными деталями. При горячей ковке материал часто теряется из-за окалины и облоя, а при механической обработке удаляется большое количество металла в виде стружки, которую необходимо собирать и перерабатывать. Преимущество материала становится еще более значимым при обработке дорогих алюминиевых обшивок или рулонов с огнестойким покрытием.
Потребление энергии происходит по аналогичной схеме. Холодная штамповка не требует печей, ям для выдержки или дорогостоящих нагревательных материалов. Энергия, используемая вальцепрокатным станком, в основном представляет собой электроэнергию для двигателей и гидравлических агрегатов. Это делает производственные затраты более предсказуемыми и снижает выбросы углекислого газа на заводе. На линии по производству огнестойких композитных панелей ACP процесс холодной штамповки может проходить на высокой скорости без скачков энергии, связанных с горячей штамповкой. Это помогает производителю устанавливать стабильные цены на оптовые заказы на панели.
Качество поверхности – еще одна причина успеха холодной штамповки. Окрашенные катушки остаются неповрежденными, поскольку пламя не касается металла. Профили роликов изготовлены из закаленной стали и разработаны таким образом, чтобы не царапать видимую поверхность. При горячей штамповке высокая температура может сжечь органические покрытия, оставить оксидные пятна или изменить механические свойства металла. Холодная формовка также позволяет получить поверхность, готовую к склеиванию и ламинированию на следующем участке линии.
Толщина материала и тип покрытия влияют на то, насколько агрессивно процесс холодной штамповки может сгибать лист. Резкий изгиб очень тонкой алюминиевой оболочки может привести к появлению небольших микротрещин в лакокрасочной пленке. Чтобы этого избежать, конструкторы используют больший радиус изгиба или предварительный шаг надреза. Процесс холодной штамповки можно регулировать с помощью зазора между валками, скорости и смазки. Когда оператор линии понимает эти элементы управления, он может обрабатывать как мягкие низкотемпературные стержни, так и более твердые стальные оболочки, не меняя весь набор инструментов.
Выход продукции, энергопотребление и качество поверхности указывают на один и тот же вывод: холодная штамповка является наиболее экономичным методом формования плоских и профилированных панелей большого объема. Он также хорошо сочетается с непрерывным ламинированием, поскольку сформированные слои сразу же готовы к встрече с основным материалом на станции склеивания. Вот почему почти каждая линия по производству металлических композитных панелей использует процесс холодной штамповки на этапах подачи и профилирования.
На комплексном заводе по производству металлических композитных панелей процесс холодной штамповки осуществляется на нескольких этапах. Первый момент – подготовка катушки. Тяжелый рулон помещается на разматыватель, а затем выравнивается с помощью выравнивателя, чтобы устранить искривление, вызванное намоткой. Второй момент – формирование края. Обшивку обрезают по ширине и пропускают через кромочные ролики, чтобы панель могла обернуться вокруг сердцевины. Третий момент – создание структурных профилей для профнастила или 3D-панелей. Каждая из этих операций принадлежит к более широкому семейству процессов холодной штамповки.
Для стандартных алюминиевых композитных панелей процесс холодной формовки в основном используется для внешних обшивок и краевых складок. Алюминиевая оболочка достаточно тонкая, чтобы ее можно было легко сгибать, а полиэтиленовая или огнестойкая минеральная сердцевина остается внутри панели. Поскольку связь между обшивкой и сердцевиной прочная, панель можно сгибать без расслоения, если линия надреза правильная. У огнезащитных панелей А2 сердцевина жесткая и хрупкая, поэтому загиб края панели должен выполняться таким образом, чтобы защитить сердцевину. Многие панельные системы А2 формируются с помощью обратного складывания или механической фиксации вместо резкого изгиба. Процесс холодной штамповки по-прежнему применяется, но геометрия инструментов другая.
Гофрированные металлокомпозитные панели представляют собой отдельное семейство. Здесь в процессе холодной штамповки используется ряд роликов для создания волнистого профиля по всей ширине. Это придает жесткость тонкому листу без увеличения толщины материала. Гофрированные панели часто используются в кровле, облицовке стен, кузовах грузовиков и в акцентах фасада. Линия по производству алюминиевых гофрированных композитных панелей сочетает в себе тот же подход холодной формовки со станцией непрерывного ламинирования. В результате получается легкая доска с видимой трехмерной текстурой и хорошим соотношением прочности и веса.
Сотовые панели основаны на специальном процессе холодной формовки сердцевины. Алюминиевую фольгу сначала разрезают на узкие полоски, а затем растягивают в форме шестиугольных сот. Это расширение представляет собой контролируемую операцию растяжения, которая создает прочную геометрическую сердцевину без плавления или склеивания. Позже сотовый сердечник помещается между двумя плоскими алюминиевыми оболочками. Вся конструкция плоская, жесткая и легкая. Для более толстых панелей можно также использовать процесс холодной штамповки для формирования краевых реек, закрывающих сотовую панель.
Композитная панель с алюминиевым 3D-сердечником еще больше расширяет процесс холодной формовки. Алюминиевый сердечник формируется в непрерывный трехмерный профиль с помощью роликов и давления. При приклеивании к плоской обшивке сердцевина создает поразительную геометрическую поверхность, которая популярна для лифтов, потолков и декоративных стен. Этот тип панели требует точной конструкции роликов, поскольку процесс холодной формовки должен постоянно сохранять трехмерную форму в течение длительных производственных циклов. Скорость лески, толщина катушки и рисунок сердечника должны быть синхронизированы.
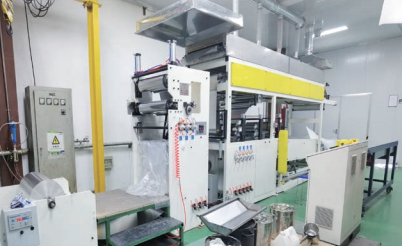
В компании Hongyang Machinery мы интегрируем процесс холодной штамповки в комплексные линии, которые охватывают размотку, правку, формовку рулонов, резку, ламинирование, охлаждение, обрезку и штабелирование. Станции холодной штамповки подбираются в соответствии с типом панели, которую клиент собирается производить. Линия для производства плоских огнезащитных панелей А2 требует точного выравнивания и фальцовки кромок. Линия по производству гофрированных панелей нуждается в штампах для профилирования с правильным шагом. Линия по производству сотовых панелей нуждается в расширителе сердцевины, который работает на высокой скорости, не разрывая фольгу.
 Линия по производству негорючих огнестойких металлических композитных панелей A2 Эта полностью автоматизированная линия заменяет горючую органическую сердцевину неорганической сердцевиной класса А2, предлагая панели нестандартных размеров и непрерывную производительность со скоростью 1-3 м/мин с интеллектуальным контролем температуры. Посмотреть продукт →
 Машина для изготовления сотовых алюминиевых ячеек для производства панелей Специализированное оборудование для производства легких и высокопрочных алюминиевых сотовых заполнителей, используемых в аэрокосмической, строительной и транспортной отраслях, с индивидуальными готовыми размерами и автоматизированной непрерывной обработкой. Посмотреть продукт → Линия по производству алюминиевых композитных панелей (ACP) Автоматизированная система для непрерывного производства ACP, включающая прецизионное многозонное горячее прессование с точностью ±2°C и дополнительные процессы ламинирования для различных архитектурных и рекламных применений. Посмотреть продукт →
Если вы новичок в этой области, полезно начать с материала, который вы планируете использовать. Толстая стальная оболочка требует более мощного оборудования для профилирования и больших радиусов изгиба. Мягкая алюминиевая оболочка работает быстрее, но более чувствительна к царапинам. Рулоны с покрытием требуют поверхностей валков, на которых не остается следов отделки. Хорошо спланированный процесс холодной штамповки учитывает все эти переменные еще до того, как линия будет построена. По этой причине индивидуальную производственную линию всегда следует проектировать в первую очередь с учетом спецификации панели.
Холодная и горячая штамповка подчиняются совершенно разным металлургическим и экономическим правилам. При горячей штамповке металл нагревают до тех пор, пока он не станет достаточно мягким, чтобы деформироваться с меньшей силой. В процессе холодной штамповки металл остается при температуре окружающей среды, поэтому требуется большее усилие, но поверхность и допуски лучше. В таблице ниже суммированы практические различия для производителя металлических композитных панелей.
| Точка сравнения | Процесс холодной штамповки | Процесс горячего формования |
|---|---|---|
| Требование к отоплению | Нет за пределами температуры окружающей среды | Требуется печь или индукционный нагреватель |
| Чистота поверхности | Чистый, яркий, сохраняет покрытие | Возможно образование накипи и окисления. |
| Точность размеров | Высокий, с хорошим контролем пружинения. | Ниже из-за термического сжатия и деформации |
| Потребление энергии | Относительно низкий | Высокий благодаря нагреву и контролю атмосферы |
| Инструментальная сила | Выше на единицу деформации | Ниже, потому что металл мягче. |
| Выход материала | Высокие, минимальные потери | Масштаб и вспышка создают дополнительные потери |
| Скорость производства | Очень высокий уровень на непрерывных линиях | Медленнее, поскольку нагрев увеличивает время цикла |
| Типичные металлокомпозитные изделия | АКП, профнастил, соты, 3D панели | Редко используется для плоских композитных панелей. |
Горячая штамповка может быть полезна для очень толстых профилей конструкционной стали, но она не подходит для производства алюминиевых композитных панелей. Тонкая кожа, используемая в ACP, деформируется под воздействием тепла, и окрашенная поверхность может быть повреждена. Таким образом, процесс холодной штамповки доминирует в индустрии композитных плит. Это дает оператору линии прямой контроль над плоскостностью, качеством кромок и толщиной панели. Это также позволяет использовать рулон с предварительно нанесенным покрытием, что устраняет необходимость последующей покраски и снижает экологические разрешения.
В холодной штамповке есть одна важная деталь: пружинение. Металл запоминает свою прежнюю форму и отходит от линии сгиба при раскрытии матрицы. Это не дефект, а просто естественное поведение. Хорошая конструкция прокатки или листогибочного тормоза компенсирует пружинение за счет чрезмерного изгиба или слегка острее геометрии инструмента. Величина упругого возврата зависит от предела текучести, толщины листа, радиуса изгиба и направления волокон. У алюминиевых обшивок толщиной от 0,3 до 1,0 мм упругий возврат обычно невелик, но все же заметен на очень резких складках.
Термически обрабатываемые алюминиевые сплавы ведут себя по-разному при холодной штамповке. Некоторые сплавы подвергаются старению после формовки, что изменяет их окончательную прочность. Изготовитель панели должен знать, поставляется ли рулон в состоянии O-, H- или T-закалки. Процесс холодной штамповки можно оптимизировать для каждого состояния, регулируя давление валков и скорость штамповки. Вот почему опытные поставщики оборудования перед строительством линии запрашивают точную спецификацию материала.
Выбор правильного оборудования для процесса холодной штамповки зависит не только от максимальной длины панели. Линия должна выдерживать допуски на необходимой скорости, не повреждая поверхность материала. Для производителя металлических композитных панелей основными факторами выбора являются ширина рулона, вес рулона, диапазон толщины панели, скорость линии, допустимый процент брака и тип материала сердцевины. В таблице ниже представлена практическая основа для сравнения производственного оборудования.
| Фактор выбора | Что проверить | Почему это важно |
|---|---|---|
| Ширина катушки | Самая широкая катушка, которую могут принять разматыватель и правильная машина. | Определяет максимальную ширину панели и влияет на припуск на обрезку. |
| Толщина материала | Диапазон от тонкой фольги до тяжелой стали | Профили валков и мощность двигателя должны соответствовать всему диапазону. |
| Скорость линии | Максимальная скорость формовки в метрах в минуту | Влияет на объем вывода и синхронизацию с ламинированием. |
| Материал рулона и твердость | Марка инструментальной стали и покрытие формовочных валков | Более твердые ролики продлевают срок службы и предотвращают появление следов на поверхности. |
| Компенсация пружинения | Регулируемые стойки для рулонов или средства контроля допуска изгиба | Сохраняет стабильность размеров при изменении свойств катушки |
| Резка и укладка | Ножницы, конвейер для лома и автоматический укладчик | Снижает трудозатраты и предотвращает повреждение кромок панели. |
| Система управления | ПЛК, сервоприводы и запись данных | Обеспечивает повторяемость и отслеживаемость процесса холодной штамповки. |
Покупатели должны сначала определить целевое семейство панелей. Производителю, который в основном производит плоские панели ACP, потребуется другая конфигурация холодной штамповки, чем производителю гофрированных панелей или сотовых заполнителей. Линия плоской панели должна отдавать предпочтение точности выравнивания и сгибанию кромок. Линия производства гофрированных панелей требует валковой оснастки с точным шагом и глубиной. Линия сотовой резки требует высокоскоростной резки с тщательным контролем натяжения. Покупка универсальной линии, которая пытается делать все, часто приводит к замедлению производства и увеличению времени переналадки.
Еще одним важным решением является вопрос о том, должен ли процесс холодной штамповки происходить одновременно с ламинированием или автономно. Линейные системы подают сформированную кожу непосредственно в ламинатор, что повышает скорость и снижает повреждения при обращении. Автономные системы позволяют производителю хранить предварительно сформированные обшивки и производить панели по требованию. Выбор зависит от объема заказа и площади помещения. Для крупносерийного производства поточная холодная штамповка определенно более эффективна.
При запросе предложения у поставщика укажите точные марки рулонов, типы покрытия, материалы сердцевины и размеры панелей, которые вы планируете обрабатывать. Эта информация определяет мощность двигателя, материал рулона и длину станины. Это также помогает поставщику обеспечить реалистичную гарантию скорости линии. Производственную линию, построенную с запасом прочности, будет легче адаптировать, когда следующий контракт потребует другой толщины панелей.
Послепродажная поддержка так же важна, как и сама машина. Поставщик оборудования должен предложить шеф-монтаж, обучение операторов и список запасных частей для изнашиваемых элементов на участке холодной штамповки. К таким изделиям относятся ролики, направляющие планки, режущие лезвия, гидравлические уплотнения и датчики. Поставщик, предоставляющий оперативное обслуживание, сокращает время простоев, когда что-то идет не так. Процесс холодной штамповки в принципе прост, но он по-прежнему зависит от точной механической регулировки и регулярного ухода.
Даже хорошо спроектированный процесс холодной штамповки приведет к получению плохих панелей, если оборудование не будет обслуживаться. Износ роликов, ослабление подшипников и отказ смазки влияют на размеры и качество поверхности. Практический график технического обслуживания должен включать ежедневные, еженедельные и ежемесячные проверки. В следующем списке представлены наиболее распространенные точки линии композитных панелей.
Контроль качества в процессе холодной штамповки должен основываться на измерениях, а не только на визуальном осмотре. Цифровой штангенциркуль или лазерный датчик позволяют быстро проверить толщину панели и высоту профиля. Важнейшими параметрами являются общая ширина, расстояние между изгибами, угол изгиба и ровность основного листа. Эти значения следует фиксировать в начале каждого производственного заказа, а затем проверять каждый час. Если результаты измерения отклоняются, оператор может приостановить линию и отрегулировать давление формования до того, как накопится большое количество бракованных панелей.
Пружинный возврат является наиболее распространенной причиной углового смещения. Когда в разматыватель поступает новый рулон, его предел текучести может отличаться от предыдущего рулона на небольшой процент. Это изменяет степень упругого восстановления после изгиба. Оператор должен использовать первые панели, чтобы убедиться, что угол изгиба соответствует чертежу. Если этого не происходит, необходимо отрегулировать положение штампа или ролика. Это нормально, и это объясняет, почему хорошая линия имеет доступные механизмы регулировки, а не фиксированный инструмент, для замены которого требуется тяжелая работа.
Поверхностные дефекты также возникают в процессе холодной штамповки. Небольшие царапины часто возникают из-за изношенных направляющих или металлической пыли, скопившейся в канавке ролика. Чтобы решить эту проблему, заводу следует содержать зону формования в чистоте и по возможности использовать направляющие из мягкого ПВХ. Для окрашенных панелей скорость линии может потребоваться уменьшить, если давление валков слишком сильно сжимает покрытие. Быстрый тест на протирание может показать, переходят ли остатки порошка или краски на поверхность панели.
Наконец, группа технического обслуживания должна иметь запасные рулоны для наиболее распространенных профилей. Сменить изношенный ролик гораздо быстрее, чем пытаться его отремонтировать. Полный резервный набор важных датчиков и режущих лезвий также сокращает время простоев. Сочетая регулярное техническое обслуживание с четкими отчетами о качестве, производитель может поддерживать стабильность процесса холодной штамповки в течение многих лет и сводить к минимуму непредвиденные остановки производства.
Ниже приведены наиболее распространенные вопросы, которые задают руководители заводов и владельцы проектов, когда оценивают процесс холодной штамповки для инвестиций в производство новых композитных панелей.
В процессе холодной формовки металлические листы или рулоны формуются в панели при комнатной температуре с использованием таких инструментов, как профилирующие машины, листогибочные прессы и штампы. Он позволяет избежать нагрева, сохраняет чистоту поверхности и широко используется для обшивки алюминиевых и стальных композитных панелей.
Холодная штамповка обеспечивает более жесткие допуски, более чистые поверхности, более низкие затраты на электроэнергию и более высокий выход материала. Горячая формовка может вызвать термическую деформацию, окалину и повреждение покрытия, что неприемлемо для тонких архитектурных панелей.
Обычно обрабатываются алюминий, предварительно окрашенный алюминий, оцинкованная сталь, нержавеющая сталь, цинк, медь и тонкая алюминиевая фольга. Точный диапазон зависит от ширины, толщины и прочности формовочного оборудования.
Да, с модульной оснасткой для валков и регулируемыми формовочными станциями. Однако линия, оптимизированная для одного типа панелей, будет менее производительной для другого. Большинство крупных производителей выбирают отдельную линию для каждого семейства продуктов.
Износ роликов и изменение упругости являются двумя самыми большими проблемами. Изношенные ролики оставляют следы на поверхности панели, а разная прочность катушек меняет угол изгиба. Регулярные измерения и быстрая регулировка валков позволяют держать ситуацию под контролем.
Ищите поставщика, который понимает взаимодействие между материалом рулона, оснасткой для валков, скоростью линии и ламинированием панелей. Попросите рекомендации, отчеты об испытаниях и четкий план обслуживания. Правильный поставщик может сократить время запуска и увеличить полезную производительность процесса холодной штамповки.
Для любого производителя, планирующего новую производственную линию или модернизирующего существующую, процесс холодной штамповки следует рассматривать как целостную систему, а не как совокупность отдельных машин. Консистенция входящего рулона, точность правильной машины, геометрия формовочных штампов и состояние режущего сдвига — все это влияет на конечную панель. Когда эти элементы синхронизированы, процесс холодной штамповки становится тихим, но мощным фактором прибыльности.
Если вы хотите узнать больше об базовой структуре алюминиевых композитных панелей, в статье, указанной ниже, объясняется состав материала и его обычное использование. Для инженерной поддержки при планировании линий, установке и вводе в эксплуатацию команда проектных служб может предоставить более подробное предложение. Оба ресурса будут полезны, прежде чем вы решите использовать конкретную конфигурацию оборудования.
На мировом рынке, где затраты на электроэнергию и отходы материалов находятся под постоянным давлением, процесс холодной штамповки предлагает явное и повторяемое преимущество. Он использует естественную прочность металла, сохраняет его внешний вид и одним непрерывным движением превращает катушку в готовый элемент панели. По этой причине поставщики оборудования, производители и оптовые продавцы строительных материалов продолжают выбирать холодную штамповку в качестве основы современного производства металлических композитных панелей.

Таншанг, промышленные кластеры, Ганхуа-роуд, Цзиньцзян, Чанцзян, Цзянсу, Китай

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Авторское право © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Все права защищены.


 英语
 西班牙语
 俄语
 阿拉伯语