


Получите цитату

+86-18862679789


admin@evertopest.com

Контент
Ан Линия по производству алюминиевых гофрированных композитных панелей (ACCP) - это производственное оборудование, которое образует негорючую металлическую облицовочную панель путем замены горючего пластикового сердечника, используемого в обычной линии алюминиевых композитных панелей (ACP), на сердечник из чистого алюминия, полученный холодной штамповкой и гофрированный водой. Полученная панель сохраняет внешний вид обычного ACP, сохраняя при этом ФР А2 огнезащитный класс, поскольку сама сердцевина не содержит пластика. Компания HONGYANG MACHINERY признана первоначальным изобретателем и поставщиком этой конкретной конструкции производственной линии ACCP, а ее оборудование спроектировано для производства панелей с четко выраженной термореактивной поверхностью склеивания и изогнутой задней пластиной для более прочной адгезии.
В отрасли ACCP также называют алюминиевой гофрированной композитной панелью или алюминиевой трехмерной плитой. Ее лучше всего рассматривать как улучшенную альтернативу алюминиевым сотовым панелям: она позволяет избежать высокой цены за единицу продукции, обычно связанной с сотовой панелью, но при этом остается прочнее и легче, а поскольку она полностью изготовлена из металла без пластиковых компонентов, она по своей природе пожаробезопасна и ее легче перерабатывать по окончании срока службы. Благодаря этой комбинации оборудование, лежащее в ее основе, превратилось из нишевого продукта в стандартную позицию для многих заводов по производству металлических композитных панелей.
Интерес к негорючему облицовочному оборудованию неуклонно растет, поскольку строительные нормы и правила во многих регионах ужесточают требования к материалам для наружных стен, особенно для средне- и высотного строительства, больниц и промышленных объектов. Ан Производственная линия ACCP дает производителю возможность отреагировать на этот сдвиг, не отказываясь от методов отделки и монтажа, которые архитекторы и подрядчики уже знают из стандарта ACP. Это делает оборудование подходящим для нескольких различных типов покупателей, каждый из которых подходит к инвестициям под разным углом.
Краткие справочные данные по панели, которую производит данное оборудование: степень пожароопасности. ФР А2 , толщина панели 4 мм , вес площади 3,8 кг/м² , базовый сплав АЛ3003/АА3105 и полностью металлическая конструкция, которая 100% перерабатываемый .
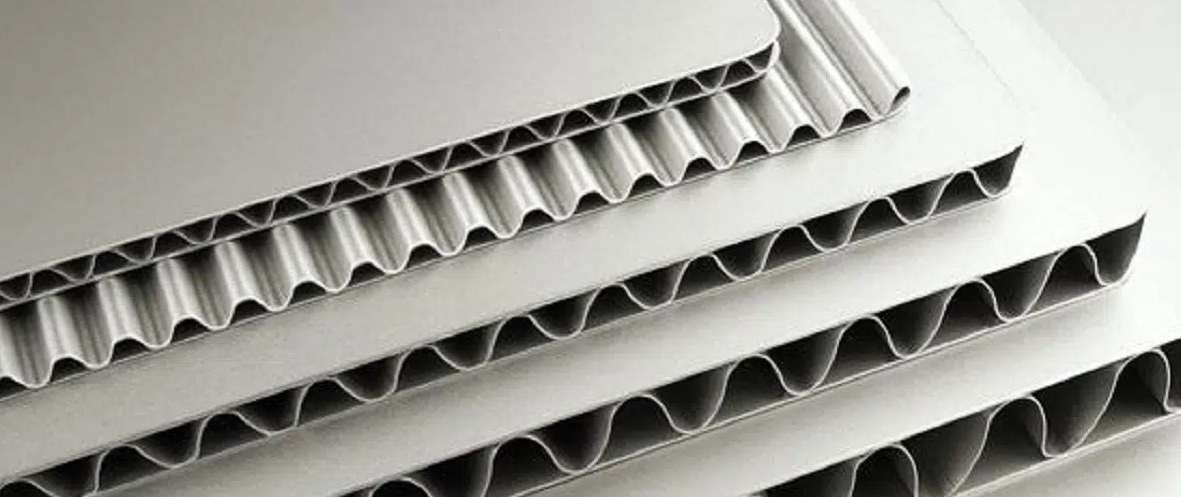
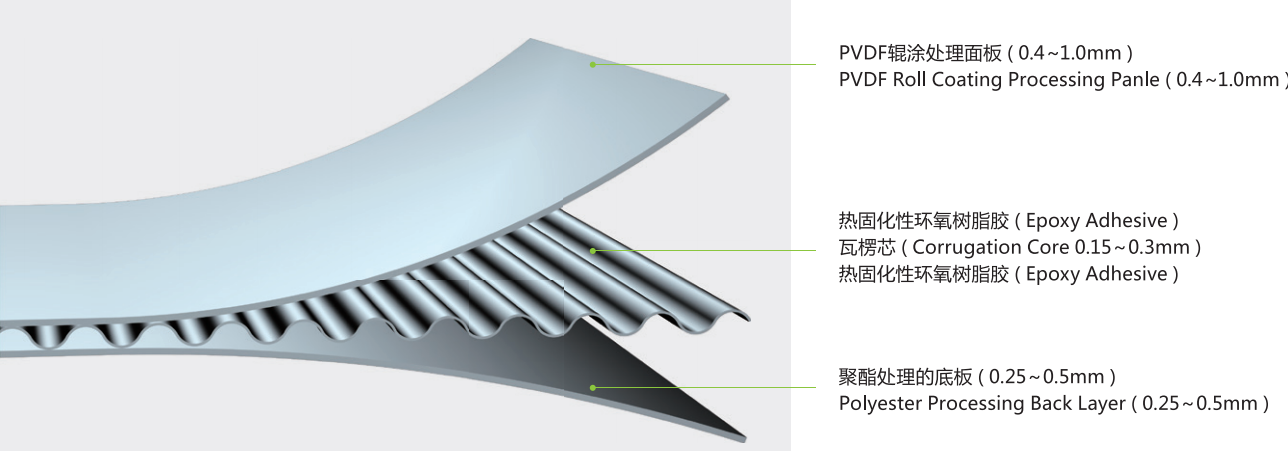
Стандартная производственная линия ACP ламинирует две плоские алюминиевые оболочки на пластиковый сердечник, что сохраняет панель легкой, но делает ее уязвимой при пожаре, поскольку сама сердцевина может загореться. Линия по производству алюминиевых сот решает проблему пожара, используя вместо этого сетку из металлических ячеек, но для достижения той же жесткости эта сетка требует более плотной структуры и большего количества материала, что увеличивает как вес, так и стоимость единицы продукции. Ан Линия по производству алюминиевых гофрированных композитных панелей используется третий подход: сердцевина представляет собой гофрированную в холодном состоянии структуру из чистого алюминия, которая термореактивно соединена с верхней обшивкой и изогнутой задней пластиной. Поскольку каждый слой состоит из металла, панель не участвует активно в горении и не выделяет опасный газ при воздействии пламени, а поскольку гофрирование само по себе обеспечивает большую часть структурной жесткости, линии не нужно создавать плотную внутреннюю сетку, как это происходит в сотовой линии.
Одним из практических преимуществ ACCP по сравнению с алюминиевыми сотовыми панелями является эффективность использования материалов. Сотовый заполнитель состоит из множества небольших сварных или склеенных ячеек, что позволяет использовать больше алюминия на квадратный метр и усложняет производственную линию. Гофрированная сердцевина достигает сравнимой жесткости благодаря своей волнообразной геометрии за один этап непрерывного формования, поэтому готовая панель позволяет избежать более высокой цены за единицу продукции, обычно связанной с панелями с сотовым заполнителем, но при этом остается более прочной и легкой для своей толщины.
Переход на металлический сердечник не ограничивает возможности архитектурного проектирования. Выходная панель по-прежнему может иметь широкий спектр обработки поверхности, включая натуральный камень, мрамор, текстуру дерева, деревенскую и матовую отделку, а высокая гибкость панели позволяет придавать ей форму как плоских, так и изогнутых пластин. Это означает, что производитель, управляющий производственной линией ACCP, по-прежнему может обслуживать те же коммерческие и выставочные проекты, основанные на дизайне, которые традиционно реализовывал ACP с пластиковым заполнителем, а также иметь возможность предлагать огнеопасные проекты, которые панели с пластиковым заполнителем не могут выполнять.
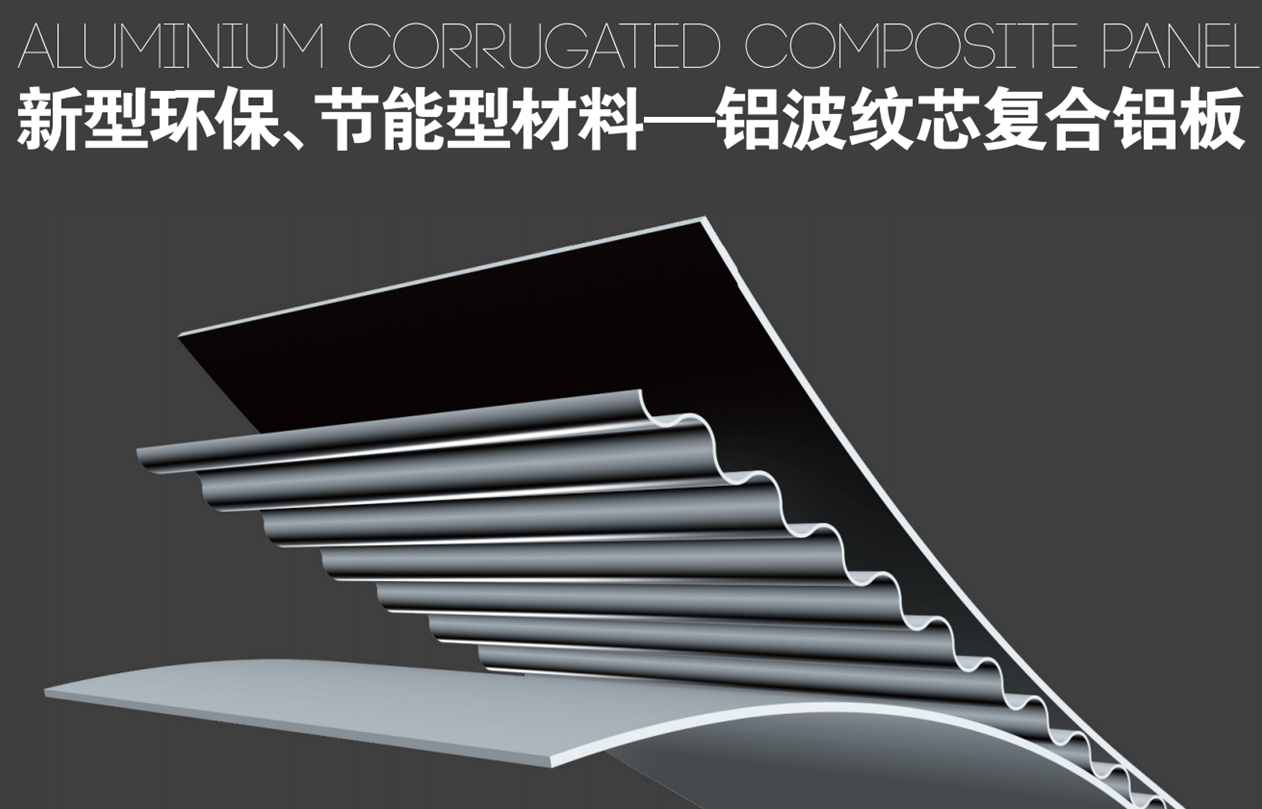
Ан Aluminium Corrugated Composite Panel Production Line runs through several linked stages, each of which affects the final panel's bonding strength, flatness, and surface quality. The list below walks through the typical sequence from raw coil to finished sheet.
Толщина рулона является одним из основных вариантов конфигурации, используемых в производственной линии ACCP, поскольку верхняя обшивка и задняя пластина могут иметь стандартный или более легкий калибр в зависимости от целевого веса и жесткости панели для данного проекта.
В приведенной выше таблице сравниваются четыре комбинации толщины рулонов, которые обычно используются на производственной линии ACCP. Верхняя обшивка обычно поставляется либо 0,7 мм или зажигалка 0,5 мм манометр, в то время как изогнутая задняя пластина работает под 0,3 мм или 0,25 мм . Выбор стандартной толщины обоих слоев способствует повышению жесткости и обычно предпочтителен для больших пролетов облицовки, в то время как более легкая комбинация снижает общий вес панели и может облегчить транспортировку и установку на фасаде здания. Поскольку гофрированный алюминиевый сердечник уже обеспечивает большую часть структурной прочности панели, переход на более легкую толщину не требует изменения геометрии самого сердечника. Производители обычно выбирают комбинацию калибра на основе пролета панели, требований к ветровой нагрузке и применяемой отделки, а производственная линия ACCP обычно может переключаться между этими конфигурациями без полной переоборудования.
За описанными выше этапами процесса стоит набор специализированных машинных станций. Разматыватель и правильный блок подает полосу на линию с равномерным натяжением. Станция профилирования гофрирования формирует профиль сердцевины с водяным гофрированием. Станция нанесения клеевого покрытия наносит термореактивный связующий слой на соединяемые поверхности. Многовалковый пресс для ламинирования соединяет верхнюю обшивку, сердцевину и заднюю пластину под контролируемым нагревом и давлением. Изгиб задней пластины формирует задний слой так, чтобы он соответствовал контактной поверхности сердечника. Туннель отверждения позволяет клею достичь полной прочности перед дальнейшей обработкой листа. Наконец, станция резки и укладки доводит непрерывный лист до готовой длины панели, а стол контроля качества проверяет плоскостность, адгезию клея и внешний вид поверхности перед упаковкой панелей для отправки.
Экономия веса — одно из наиболее практических преимуществ панелей с гофрированной алюминиевой сердцевиной. Поскольку гофрирование само по себе обеспечивает структурную жесткость, панель может достигать небольшого веса по площади независимо от толстого или плотного внутреннего слоя, что дает дополнительные преимущества при транспортировке, погрузочно-разгрузочных работах и нагрузке, которую приходится нести подконструкции фасада.
| Спецификация | Значение | Практическое значение |
|---|---|---|
| Сплав | АЛ3003/АА3105 | Хорошая формуемость и коррозионная стойкость для использования на фасаде. |
| Толщина панели | 4 мм | Соответствует стандартным системам установки ACP. |
| Толщина верхней катушки | 0,7 мм / 0.5 mm | Регулирует жесткость и вес для проекта |
| Толщина катушки задней пластины | 0,3 мм / 0.25 mm | Точная настройка общего веса панели |
| Вес площади | 3,8 кг/м² | Снижает собственную нагрузку на фасад и ускоряет монтаж. |
| Степень пожарной опасности | ФР А2 | Соответствует требованиям негорючей облицовки. |
Столбчатая диаграмма выше помещает 3,8 кг/м² вес площади панели ACCP рядом с типичным средним показателем для обычной алюминиевой сотовой панели, показанный здесь в качестве иллюстративного примера отрасли, а не конкретного продукта. Поскольку гофрированный сердечник выполняет структурную работу, которую в противном случае пришлось бы выполнять сотовой сетке, для достижения той же жесткости панели требуется меньше необработанного алюминия. Этот меньший вес площади напрямую приводит к более быстрой установке, поскольку бригады могут поднимать и устанавливать панели большего размера без дополнительного подъемного оборудования. Это также снижает собственную нагрузку, которую должна нести опорная конструкция фасада, что может упростить конструкцию кронштейнов и каркаса в более высоких зданиях. На всей высоте здания даже незначительное снижение веса на квадратный метр приводит к значительно более легкой общей системе облицовки, а также снижает объем грузов на квадратный метр покрытия при доставке панелей на проектную площадку.
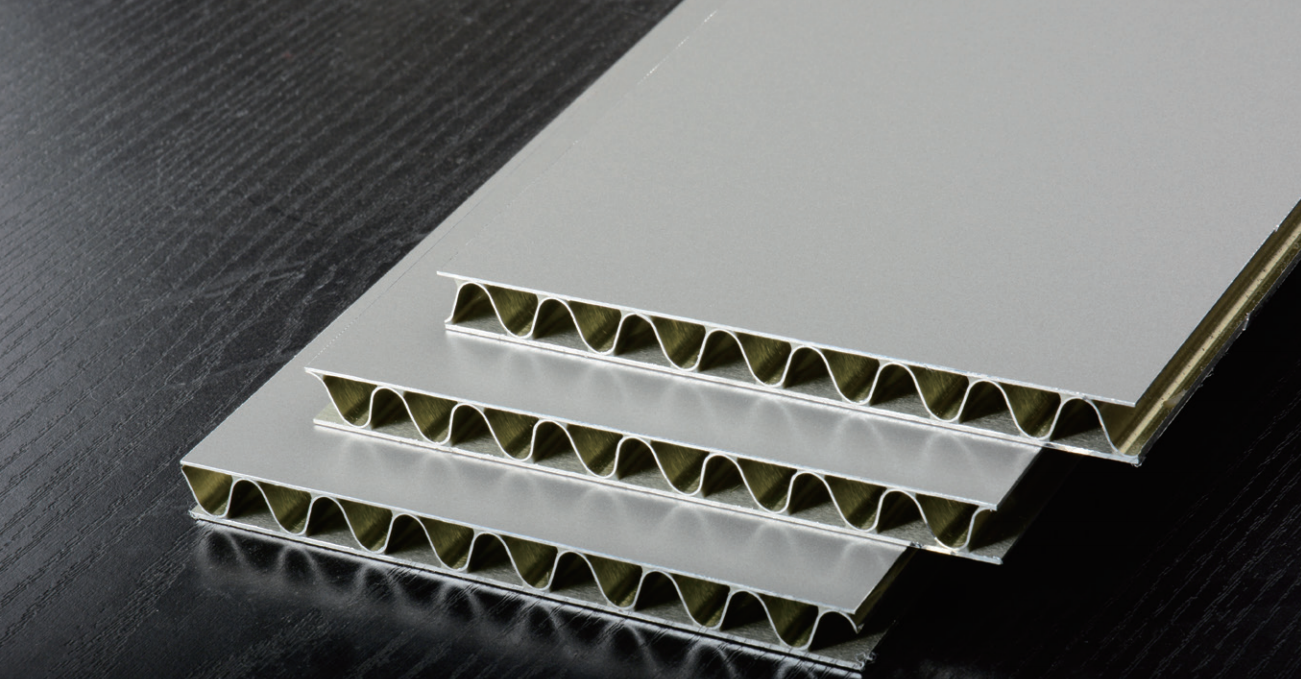
Отличительная черта панно, изготовленного на Линия по производству алюминиевых гофрированных композитных панелей это его поведение при пожаре. Поскольку сердцевина изготовлена из чистого алюминия, а не из пластика, панель обеспечивает ФР А2 класс огнестойкости и относится к негорючим. На практике классификация А2 обычно отражает три взаимосвязанных качества: ограниченное влияние на пожарную нагрузку, очень ограниченное выделение тепла и минимальное образование дыма или расплавленных капель при воздействии пламени. В случае пожара алюминиевый гофрированный сердечник замедляет как интенсивность, так и скорость распространения пламени, а панель не выделяет опасные газы при нагревании, что позволяет жильцам здания более безопасно покинуть помещение.
Вот почему медицинские лаборатории, выставочные залы, химические заводы, заводы, коммерческие здания и другие промышленные помещения все чаще используют огнестойкий ACCP для внешней и внутренней облицовки. Предприятия, на которых хранятся химикаты или выполняются непрерывные промышленные процессы, особенно чувствительны к любому облицовочному материалу, который может подлить топливо в огонь или вызвать токсичный дым, поэтому негорючие, безгазовые панели часто рассматриваются как базовое требование, а не как дополнительная модернизация в этих условиях.
Радарная диаграмма иллюстрирует сравнение панели ACCP с обычной панелью ACP с пластиковым сердечником по шести практическим характеристикам в относительной шкале. Самый большой разрыв находится на оси огнестойкости, что отражает фундаментальное отличие конструкции: пластиковый сердечник может поддерживать горение, а гофрированный сердечник из чистого алюминия — нет. Экономия веса и возможность вторичной переработки также благоприятствуют конструкции с гофрированным сердечником, поскольку конструкция, состоящая только из металла, легче благодаря своей жесткости и может быть переработана как единый поток материала, а не отделена от пластикового слоя. Технологичность остается в целом сопоставимой между двумя типами панелей, поскольку оба типа можно резать, перфорировать и сгибать во время изготовления с использованием аналогичных инструментов. Устойчивость к атмосферным воздействиям и звукоизоляция демонстрируют умеренное преимущество ACCP, обусловленное поверхностным покрытием из ПВДФ и дугообразной геометрией гофрированного сердечника, которая более подробно обсуждается в следующем разделе.
Изогнутая дугообразная геометрия гофрированного сердечника не только экономит материал — она меняет способ обработки панели звуком и теплом. Изогнутые поверхности отражают звуковые волны таким образом, что исключается связь акустических волн между передней панелью и задней панелью, что, как сообщает производитель, может улучшить показатели звукоизоляции за счет 25 дБ или более по сравнению с плоской панелью. Та же самая гофрированная структура создает воздушный проход между панелью и задней панелью; поскольку солнечное излучение нагревает этот воздушный канал, движущийся воздух уносит тепло от ограждающих конструкций здания, придавая панели встроенный теплоизоляционный эффект без какого-либо дополнительного изолирующего слоя.
Эти два свойства, как правило, имеют наибольшее значение в определенных условиях: здания рядом с автомагистралями, железнодорожными путями или аэропортами, где внешний шум является постоянной проблемой при проектировании; производственные цеха с непрерывно работающим оборудованием, где необходимо контролировать уровень внутреннего шума; и объекты в климате с сильным солнечным излучением, где уменьшение теплопередачи через внешнюю оболочку помогает управлять внутренней температурой и охлаждающей нагрузкой.
Линейный график показывает репрезентативную акустическую тенденцию в шести частотных диапазонах при сравнении панели с плоским сердечником и панели ACCP с гофрированным сердечником. В нижних диапазонах частот две линии располагаются ближе друг к другу, но с увеличением частоты разрыв постепенно увеличивается, достигая разницы в диапазоне 25 дБ или более в верхних полосах. Этот рисунок соответствует тому, как работают гофрированные дуговые поверхности: они прерывают прямой путь звука между передним и задним слоями, поэтому высокочастотные вибрации теряют больше энергии, прежде чем достичь внутренней стороны панели. С практической точки зрения это делает панели ACCP полезным выбором для зданий рядом с оживленными дорогами, аэропортами или промышленным оборудованием, где шум средних и высоких частот часто является доминирующей жалобой. Тот же воздушный канал, который поддерживает такое акустическое разделение, также способствует повышению тепловых характеристик панели, поскольку он позволяет нагретому воздуху отходить от поверхности здания, а не передавать тепло напрямую через один клеевой слой, что, в свою очередь, снижает нагрузку на внутренние системы отопления и охлаждения в течение срока службы здания.
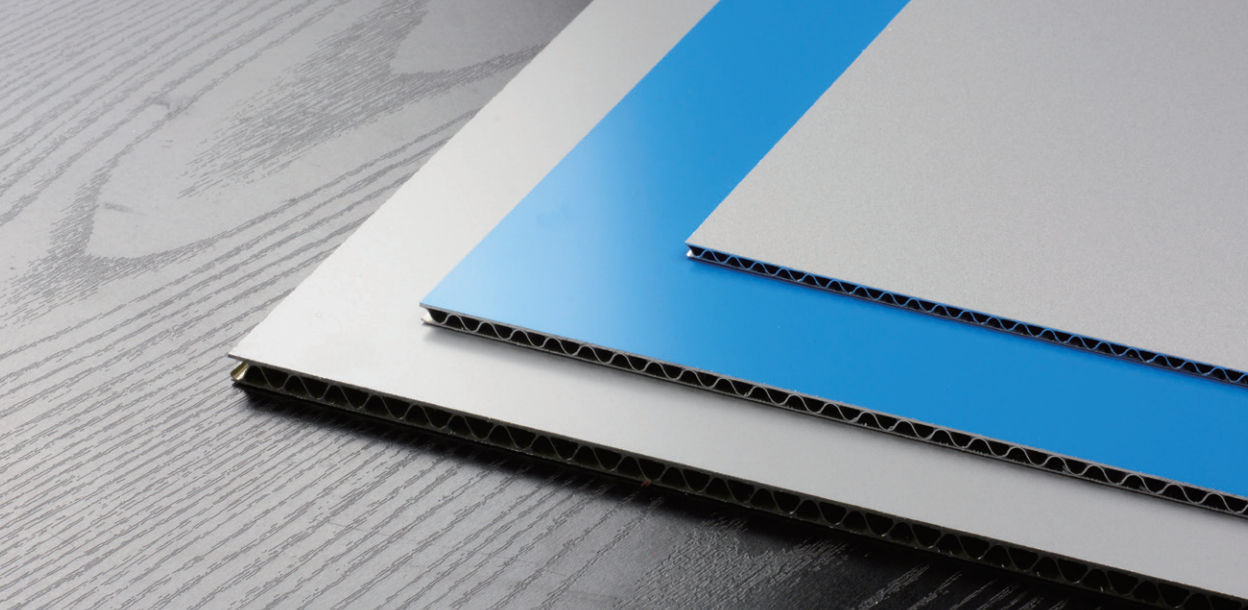
Поскольку ACCP сочетает в себе огнестойкую сердцевину с разнообразной отделкой поверхности, он подходит как для проектов, ориентированных на безопасность, так и на дизайн. В некоторых секторах это указывается в первую очередь потому, что местные нормы или политика внутренней безопасности требуют использования негорючего внешнего материала; другие выбирают его, потому что диапазон внешнего вида позволяет архитекторам соответствовать заданию проекта, не отказываясь от огнестойкости. В таблице ниже перечислены общие отрасли и причины, по которым каждая из них предпочитает панели, изготовленные на линии по производству алюминиевых гофрированных композитных панелей.
| Сектор | Почему подходит ACCP |
|---|---|
| Медицинские лаборатории | Негорючие поверхности, легко чистить и обслуживать. |
| Химические заводы и заводы | ФР А2 fire grade, no hazardous gas release |
| Коммерческие здания | Разнообразная отделка (камень, мрамор, текстура дерева). |
| Выставочные залы | Эстетическая гибкость с легкой конструкцией |
| Промышленные помещения | Прочное соединение, устойчивость к коррозии и атмосферным воздействиям. |
Отделка, нанесенная на верхнюю обшивку, является источником большей части архитектурного разнообразия, поскольку основная часть и структурные характеристики остаются одинаковыми для всех отделок.
При оценке Производитель линии по производству алюминиевых гофрированных композитных панелей (ACCP) , стоит посмотреть, сыграл ли поставщик роль в формировании технологии, а не просто в создании оборудования по существующей конструкции. Производитель, который внес свой вклад в разработку соответствующего национального или отраслевого стандарта или занимает официальное место в соответствующем отраслевом органе, обычно имеет более глубокое техническое понимание того, как панель должна работать и как должна быть построена производственная линия для стабильного достижения этой производительности.
Точность оборудования влияет на готовую панель способами, которые не всегда очевидны из спецификации. Неравномерное формирование гофрирования может привести к неравномерной прочности склеивания листа, а нестабильный пресс для ламинирования может оставить видимые поверхностные дефекты на верхней обшивке. Поставщик с опытом стабильной производительности линии и активной программой исследований и разработок своего оборудования, как правило, имеет больше возможностей для поддержки производителя путем изменения ширины рулонов, типов отделки и требований к толщине панелей с течением времени.
Поскольку покупатели производственной линии ACCP варьируются от крупных производителей до мелких региональных производителей, возможность настроить линию для рулонов различной ширины, типов покрытия и категорий отделки является значимым отличием. Поставщик, предлагающий несколько категорий производственных линий, а не одну фиксированную конфигурацию, облегчает покупателю начать с одного типа панелей и расширять их по мере роста спроса.
Zhangjiagang Hongyang Machinery Equipment Co., Ltd. — национальное предприятие, специализирующееся на исследованиях, разработках и производстве интеллектуального оборудования для металлических композитных материалов, предоставляющее систематические решения для мировой промышленности строительных материалов. Являясь подразделением по разработке стандарта «Негорючие металлические композитные панели для архитектурной отделки» и членом постоянного совета Металлического отделения Китайской федерации строительных материалов, основная продукция компании включает в себя три основные технологические системы: линии по производству огнестойких алюминиевых композитных панелей, машины для производства алюминиевых сотовых панелей и линии по производству металлических композитных панелей с алюминиевыми сотовыми заполнителями, а также многофункциональные индивидуальные линии по производству металлических композитных панелей. Они охватывают 12 категорий высококачественных производственных линий, включая огнестойкие материалы класса A2/B1, металлические композитные панели с алюминиевым сердечником 3D и продукты серии алюминиевых сот.
Являясь изобретателем и поставщиком этой конкретной конструкции производственной линии ACCP, компания HONGYANG MACHINERY сочетает в себе высокоточное оборудование с постоянной программой исследований и разработок, которую компания отражает в разнообразном и регулярно обновляемом портфеле продуктов на рынке производственных линий ACCP.
Это производственная линия, которая производит металлическую облицовочную панель с холодноформованным гофрированным сердечником из чистого алюминия вместо пластикового сердечника, используемого в стандартной линии ACP, что придает панели класс огнестойкости FR A2.
Основное отличие заключается в материале сердечника: ACCP использует полностью металлический гофрированный алюминиевый сердечник, тогда как стандартный ACP использует пластиковый сердечник, что влияет на пожаробезопасность, вес и возможность переработки.
Оба являются негорючими вариантами с металлическим сердечником, но сотовый сердечник требует более плотной структуры ячеек, чтобы достичь сопоставимой жесткости, в то время как гофрированный сердечник достигает аналогичной жесткости благодаря своей волновой геометрии с использованием меньшего количества материала.
Панели ACCP, производимые на линии этого типа, имеют класс огнестойкости FR A2 и классифицируются как негорючие.
Да, высокая гибкость панели позволяет придавать ей форму плоских или изогнутых пластин, а отделка поверхности может включать натуральный камень, мрамор, текстуру дерева, деревенский или матовый стиль.
Да, поскольку панель полностью изготовлена из алюминия и не содержит пластиковых компонентов, по окончании срока службы она подлежит 100% вторичной переработке.

Таншанг, промышленные кластеры, Ганхуа-роуд, Цзиньцзян, Чанцзян, Цзянсу, Китай

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Авторское право © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Все права защищены.


 英语
 西班牙语
 俄语
 阿拉伯语