


Получите цитату

+86-18862679789


admin@evertopest.com

Контент
На линии, работающей со скоростью 32 м/мин, на алюминиевой катушке толщиной 0,35 мм внезапно появляются волнистые края. Оператор проверяет устройство для нанесения покрытий, ламинатор и натяжение натяжителя, но настоящая причина находится в двух шагах от процесса: проход холодной прокатки оставил неровный профиль по толщине. На линии по производству металлических композитных панелей холодная прокатка — это не просто операция сталелитейного завода. Он определяет допуск на толщину, чистоту поверхности и деформационное упрочнение еще до того, как катушка достигнет аппликатора клея.
Практический вывод прост: холодная прокатка должна определяться и проверяться как процесс, критичный к качеству, а не рассматриваться как предварительный этап производства продукции. Для производителей композитных панелей это означает проверку выпуклости рулона, контроля охлаждающей жидкости, условий отжига и допусков плоскостности перед приемкой рулона. Для покупателей оборудования это означает выбор производственной линии, модули холодной прокатки, правки и обработки поверхности которой спроектированы как одна система.
Холодная прокатка уменьшает толщину при температуре ниже точки рекристаллизации металла. Для рулонов алюминия и стали, используемых в композитных панелях, процесс обычно следует за горячей прокаткой и травлением. Материал поступает в кластерную или реверсивную мельницу, проходит через закаленные валки под высоким давлением и выходит тоньше, тверже и гладче.
Три изменения имеют наибольшее значение для производителей панелей. Допуск по толщине ужесточается: холоднокатаный рулон выдерживает /-0,01 мм при толщине 0,30 мм, тогда как горячекатаный прокат может отличаться на /-0,05 мм. Качество поверхности улучшается, поскольку перед прокаткой удаляются окалины и оксидные слои, а рабочие валки придают контролируемую шероховатость. Предел текучести повышается за счет деформационного упрочнения, поэтому после снижения на 40 % сопротивление рулона алюминия 3003 может измениться со 145 МПа до 185 МПа.
Эти изменения напрямую влияют на производство композитных панелей. Более тонкая и твердая оболочка устойчива к повреждениям, но также сильнее пружинит во время формования. Более гладкая поверхность улучшает смачивание клея, однако чрезмерно полированная поверхность может уменьшить механическое вдавливание. Правильный баланс – это окно, определяемое сплавом, закалкой, клеевой системой и применением панели.
Покупатели часто сравнивают рулоны горячекатаного и холоднокатаного проката по цене за тонну, но различия в цехах более важны. Горячая прокатка формирует металл при температуре выше температуры рекристаллизации, поэтому материал остается мягким и легко поддается обработке при больших проходах. Холодная прокатка работает при комнатной температуре и требует большего давления валков, промежуточного отжига и тщательной смазки.
| Фактор | Горячекатаный | Холоднокатаный |
|---|---|---|
| Допуск по толщине | Более рыхлый, часто /-0,05 мм и более. | Плотнее, часто от /-0,01 до /-0,02 мм. |
| Чистота поверхности | Чешуйчатый, более грубый, требует маринования. | Гладкая, контролируемая шероховатость, готовность к нанесению покрытия |
| Сила | Меньший выход, более формуемый | Более высокий выход за счет деформационного упрочнения |
| Риск плоскостности | Низкое остаточное напряжение, легче выравнивать | Более высокое остаточное напряжение, требует выравнивания натяжения. |
| Лучшее использование в панелях | Структурные ядра, толстая оболочка | Видимые оболочки, тонкие облицовки, поверхности с высоким качеством обработки. |
Таблица объясняет, почему холоднокатаный рулон обычно предпочтительнее для видимой обшивки алюминиевых композитных панелей. Более плотный калибр помогает поддерживать равномерную толщину клея. Более гладкая поверхность уменьшает дефекты покрытия. Более высокая прочность позволяет использовать более тонкую кожуру без потери удобства в обращении. В то же время более высокое остаточное напряжение означает, что производственная линия должна включать в себя эффективную выравнивание натяжением или хорошо контролируемый этап отжига. Без этого на панелях после ламинирования может наблюдаться масляная консервация, волнистая кромка или дуга.
Линия по производству композитных панелей принимает холоднокатаный рулон, разматывает его, очищает и предварительно обрабатывает поверхность, наносит клей или грунтовку, ламинирует сердцевину и завершает панель. Сама холодная прокатка обычно происходит у поставщика рулонов, но покупатель оборудования все равно указывает условия сопряжения: внутренний диаметр рулона, внешний диаметр, максимальный вес, диапазон предела текучести и стандарт плоскостности.
На производственной линии ACP холоднокатаная шкура должна плавно поступать в разматыватель и правильную машину. Если катушка имеет чрезмерную выпуклость, правильному станку приходится работать усерднее, и это может привести к появлению собственных дефектов. Если рулон имеет твердые края из-за неравномерной прокатки, прорезка может привести к образованию заусенцев, которые будут улавливать грязь и образовывать точечные отверстия в покрытии. Это системные проблемы, которые начинаются на прокатном стане и заканчиваются на прессе для производства панелей.
 Линия по производству алюминиевых композитных панелей (ACP) Линия по производству алюминиево-пластиковых композитных панелей (АКП) представляет собой автоматизированную промышленную систему, предназначенную для непрерывного производства алюминиево-пластиковых композитных панелей... Посмотреть продукт →
Для огнестойких панелей применяется та же логика, но с более жесткими ограничениями. Негорючие материалы сердцевины A2 и огнестойкие сердцевины B1 требуют стабильной толщины оболочки и чистых склеиваемых поверхностей. Холоднокатаный рулон с непостоянной твердостью может вызвать неравномерное давление зажима, что приводит к частичному прилипанию и последующему расслоению. Вот почему опытные производители подбирают температуру прокатки в соответствии с циклом отверждения клея, а не только с толщиной панели.
Линия по производству негорючих огнестойких композитных панелей A2 Эта производственная линия производит революцию в традиционных алюминиево-пластмассовых композитных панелях, полностью заменяя горючий органический материал сердцевины негорючим материалом класса А2. Посмотреть продукт → Правка является связующим звеном между холодной прокаткой и отделкой панелей. Трехвалковый правильный станок или натяжной правильный станок снимает комплект катушек и распределяет остаточное напряжение. Если правильная машина меньшего размера, линия может работать на пониженной скорости или производить панели с видимой волнистостью. Правильная настройка учитывает предел текучести, толщину, ширину и степень обжатия рулона, полученного на прокатном стане.
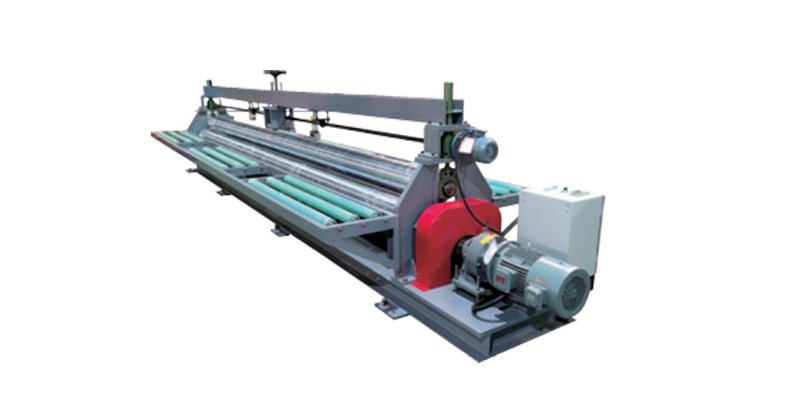 Трехвалковая правильная машина Трехвалковая правильная машина представляет собой прецизионное оборудование, специально используемое для исправления изгиба, волновой деформации и других проблем алюминиево-пластмассовых композитных панелей. Посмотреть продукт →
При покупке холоднокатаного рулона или выборе прокатного стана для собственного производства запрашивайте измеримые данные, а не общие утверждения. Следующие параметры оказывают прямое влияние на производительность и объем переработки композитных панелей.
Эти проверки выявляют проблемы еще до того, как они достигнут производственной линии. Катушка, превышающая калибр на 0,02 мм, может показаться приемлемой, но на панели толщиной 4 мм она может изменить конечную толщину и результаты испытаний на огнестойкость. Рулон с высоким остаточным напряжением может пройти входной контроль ровно, а после первого разреза на нем появится волна.
Дефекты холодной прокатки редко остаются на прокатном стане. Они перемещаются вместе с катушкой и проявляются в виде полос покрытия, нарушений соединения или отклонений размеров.
Центральная пряжка возникает, когда центр полосы удлиняется больше, чем края. Краевая волна является противоположностью. И то и другое возникает из-за неравномерного зазора между валками, плохой вершины валков или неправильного распределения охлаждающей жидкости. На линии панели эти дефекты проявляются в виде неравномерного распределения клея и видимой волнистости после ламинирования.
Циклические изменения толщины часто возникают из-за эксцентриковых роликов, вибрации мельницы или нестабильного натяжения. Результатом является изменение веса панели и изменение толщины покрытия. В огнестойких панелях изменение толщины может повлиять на соотношение сердцевины и оболочки и устойчивость огнестойкости.
Скатившаяся окалина, мусор или поврежденные рабочие валки создают ямки и царапины, которые сохраняются при покраске. Они становятся точками зарождения коррозии и слабыми местами адгезии. Холоднокатаный рулон во время транспортировки и хранения должен быть защищен защитными краями и влагонепроницаемой пленкой.
Чтобы сравнить практический эффект холоднокатаного и горячекатаного рулона, простая горизонтальная гистограмма помогает производственным группам обсуждать компромиссы, опираясь на данные, а не на мнения. В приведенной ниже диаграмме используются относительные значения индекса, где 100 представляет собой типичный базовый показатель горячекатаной прокатки для каждого свойства. Показатели холоднокатаного проката основаны на общих характеристиках рулонов алюминия и стали, используемых при производстве композитных панелей. Ценности не универсальны; сплав, отпуск, степень восстановления и практика отжига меняют их. Цель состоит в том, чтобы показать направление и величину, а не заменить входной контроль. Используйте диаграмму в качестве инструмента для обсуждения при настройке характеристик катушки или просмотре бракованной линии.
На графике видна четкая закономерность. Холодная прокатка повышает точность толщины, гладкость поверхности и предел текучести, а это именно те свойства, которые важны для видимых слоев композитных панелей. Эти преимущества связаны с более низкой формуемостью и более высоким риском остаточного напряжения. На практике производственная линия должна компенсировать это за счет лучшего выравнивания, более тщательной резки и более жесткого контроля натяжения.
Второе наблюдение заключается в том, что выгоды не одинаковы для всех объектов недвижимости. Точность толщины и гладкость поверхности демонстрируют наибольший прирост, что объясняет, почему холоднокатаный рулон доминирует в высококачественных архитектурных панелях. Повышение предела текучести полезно, поскольку оно позволяет сделать кожуру более тонкой, но также увеличивает усилие, необходимое для гибки и профилирования. Формуемость снижается, поэтому производителям приходится корректировать радиусы изгиба и инструменты. Риск остаточного напряжения возрастает, поэтому отжиг и правка становятся более важными.
Для производителя панелей эти компромиссы приводят к конкретным решениям о покупке. Если панель представляет собой плоскую архитектурную обшивку с окрашенной поверхностью, преимущества холоднокатаной стали явно перевешивают риски. Если панель будет согнута в сложную трехмерную форму или использована в кузове прицепа грузового автомобиля, формуемость может иметь большее значение, и может потребоваться более мягкий отпуск или промежуточный отжиг. Если панель соответствует требованиям пожарной безопасности, преобладают постоянство толщины и чистота поверхности, поскольку они влияют на характеристики клея и целостность сердцевины.
Диаграмма также помогает объяснить, почему на некоторых линиях возникают проблемы после смены поставщика катушек. Новый поставщик может поставить тот же сплав и тот же закал, но с другим графиком обжатия. Значения толщины и прочности в сертификате выглядят приемлемыми, однако картина остаточных напряжений отличается. Настройки выравнивателя больше не работают, и появляется краевая волна. Поэтому квалификация поставщика должна включать в себя испытания катушек и приемочные испытания для конкретной линии, а не только заводские сертификаты.
Наконец, диаграмму необходимо обновить фактическими данными предприятия. Через шесть месяцев производства замените относительный показатель измеренными значениями: калибруемость, плоскостность после выравнивания, результаты испытаний на адгезию и скорость доработки. Это превращает общее сравнение в инструмент управления поиском рулонов и инвестициями в оборудование.
Оборудование холодной прокатки, используемое для подготовки рулонов или поточной обжатия, требует дисциплинированного обслуживания. Рабочие валки, подшипники, сопла для подачи СОЖ и средства контроля натяжения влияют на качество полосы. Профилактический план обходится дешевле, чем сортировка бракованных панелей.
При появлении дефектов определите, является ли их причиной входной рулон, параметры прокатки или последующая обработка. Если дефект повторяется в том же месте полосы, можно заподозрить проблему с рулоном или соплом. Если оно варьируется в зависимости от поставщика катушки, возможно, имеются различия в материале или редукторе. Если оно появляется только после разрезания, заподозрите остаточное напряжение или контроль натяжения.
Производителям композитных панелей часто требуется нечто большее, чем просто прокатный стан. Им нужен поставщик, который разбирается во всей линейке, от обработки рулонов до готовых испытаний панелей. Хороший производитель или поставщик оборудования спросит о толщине целевой панели, сплаве, клеевой системе, огнестойкости и скорости производства, прежде чем предлагать машину.
Ищите производителя, имеющего опыт работы с линиями по производству металлических композитных панелей, а не только с обычным прокатным оборудованием. Запросите рекомендации в вашем регионе, наличие запасных частей и возможность удаленной поддержки. Для экспортных проектов подтвердите соответствие CE, язык документации и надзор за установкой. проектные услуги Модель имеет значение, поскольку параметры холодной прокатки и правки должны быть настроены на месте с использованием реальных рулонов.
Это также помогает просмотреть базовые знания материалов вместе с вашей командой. Если ваши операторы понимают, что такое алюминиевая композитная панель требует от своего материала обшивки, они раньше выявят дефекты рулона и точнее свяжутся с поставщиком проката. Это уменьшает количество возвратно-поступательных движений, которые задерживают ввод в эксплуатацию.
Наконец, сравните общую стоимость владения. Более дешевый прокатный стан может сэкономить капитальные затраты, но потреблять больше энергии, производить более высокий процент брака или требовать более частой замены валков. Для линии, работающей в три смены, эти различия обычно превышают первоначальный ценовой разрыв в течение двух лет.
Холодная прокатка — это процесс металлообработки, при котором толщина рулона уменьшается при комнатной температуре, ниже точки рекристаллизации металла. При производстве композитных панелей он производит гладкие рулоны обшивки с точными размерами, которые затем покрываются покрытием, ламинируются и подвергаются окончательной отделке.
Да, холодная прокатка приводит к деформационному упрочнению металла, обычно увеличивая предел текучести примерно на 20% по сравнению с горячекатаной сталью той же марки. Точное увеличение зависит от сплава, степени обжатия и отжига.
Холодная прокатка может оставить в рулоне остаточное напряжение. Если выравниватель, продольно-резательный станок или устройство контроля натяжения не компенсируют это напряжение, после ламинирования на панели может образоваться волна по краям, центральная пряжка или изгиб.
Для видимых архитектурных панелей обычным является допуск от /-0,01 до /-0,02 мм. Для структурных или невидимых применений может быть приемлемым /-0,03 мм. Всегда уточняйте информацию у поставщиков клея и покрытий.
Ознакомьтесь с их опытом работы с полными линиями по производству композитных панелей, запросите рекомендации клиентов и поддержку запасных частей, а также запросите пробный запуск с вашими собственными образцами рулонов. Производитель, который также понимает требования к панелям огнестойкости A2 и B1, обычно лучше подготовлен к сложным проектам.
Холодную прокатку часто обсуждают как тему сталелитейного производства, но для производителей композитных панелей это ежедневная производственная переменная. Толщина катушки, плоскостность, поверхность и остаточное напряжение определяют, насколько быстро может работать линия, сколько потребуется доработок и соответствует ли конечная панель пожарным и архитектурным стандартам. Относитесь к холодной прокатке как к первому этапу контроля качества панелей, и остальную часть линии станет легче стабилизировать.

Таншанг, промышленные кластеры, Ганхуа-роуд, Цзиньцзян, Чанцзян, Цзянсу, Китай

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Авторское право © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Все права защищены.


 英语
 西班牙语
 俄语
 阿拉伯语