


Получите цитату

+86-18862679789


admin@evertopest.com

Контент
Холодная штамповка – наиболее экономичный метод производства длинных металлических профилей постоянного сечения. Рулон стальной или алюминиевой полосы протягивается через ряд формованных роликовых матриц при комнатной температуре, и на каждой станции изгибается металл немного ближе к конечному профилю, пока не будет получено полное поперечное сечение. Линия работает непрерывно, обычно со скоростью от 10 до 40 метров в минуту, поэтому профилирование является первым выбором для кровельных листов, стеновых панелей, прогонов, стоек и автомобильных конструкционных рельсов. Поскольку каждая деталь изготавливается из одной и той же непрерывной полосы, размерная стабильность по длине намного лучше, чем то, чего можно добиться прессовым прессованием, когда детали производятся сегмент за сегментом. Для руководителя завода, оценивающего варианты мощности, такое сочетание скорости, стабильности и эффективности использования материала делает процесс холодной прокатки непревзойденным.
Рассмотрим конкретный пример. Завод, производящий 200 000 метров С-образного прогона в год, может эксплуатировать линию холодного профилирования от 3 000 до 4 000 часов работы с одним оператором, одним разматывателем, одной формовочной машиной и одним автоматическим укладчиком. Для достижения той же производительности с помощью листогибочных прессов потребуется от четырех до шести операторов, повторная обработка материалов, а также сварные или болтовые соединения между короткими сегментами. Стоимость материала за килограмм одинакова в обоих случаях, но трудозатраты, площадь помещения, время наладки и процент брака явно подталкивают сравнение в пользу профилирования в этом объеме.
Для покупателей, планирующих производственную линию, решающее решение заключается не в том, использовать ли холодную штамповку, а в том, какая конфигурация машины, валковая оснастка и производитель будут соответствовать их семейству продуктов, материалу и целевой стоимости. В этом руководстве шаг за шагом объясняется процесс холодной штамповки, сравниваются типы машин, рассматриваются преимущества и ограничения технологии, а также излагаются конкретные критерии выбора производителя машины для холодной прокатки.
Для профилей большого объема с фиксированным поперечным сечением холодная прокатка обеспечивает наименьшую себестоимость единицы продукции, и технические характеристики машины определяют, достигнута ли эта стоимость на самом деле.
Холодная штамповка — это непрерывная операция гибки, при которой длинная металлическая полоса постепенно формируется при комнатной температуре, проходя через пары вращающихся валков со специально обработанными контурами. Полоса остается ниже температуры рекристаллизации на протяжении всего процесса, поэтому материал не становится мягким или окалиной, как при горячей штамповке. Зеренная структура растягивается и переориентируется, а зоны изгиба затвердевают, что увеличивает предел текучести готового профиля по сравнению с исходным рулоном.
Этот термин можно спутать с холодной прокаткой, и эти два понятия следует различать. Холодная прокатка — это процесс плоского обжатия, при котором толстая полоса проходит через простые цилиндрические валки, которые сжимают материал в более тонкий лист. Холодная штамповка – это процесс гибки, при котором профилированные валки меняют форму поперечного сечения, в то время как толщина полосы остается практически неизменной. Другими словами, холодная прокатка делает заготовку тоньше; Холодная прокатка придает заготовке нужную форму. Обе операции выполняются холодным способом, но при этом используются совершенно разные станки, оснастка и критерии качества.
Непрерывный и поэтапный характер холодной штамповки определяет ее возможности. Формовка распределяется по многим станциям, обычно от 8 до 30, и каждая станция выполняет небольшой угловой изгиб примерно от 2 до 8 градусов, в зависимости от материала и глубины профиля. Поскольку изгиб на каждом этапе невелик, в процессе могут возникнуть острые углы, глубокие каналы и симметричные или асимметричные участки, которые будет сложно выполнить одним нажатием. Постепенный изгиб также означает, что пружинение можно компенсировать чрезмерным изгибом на конечных станциях, поэтому высококачественные линии сохраняют свою геометрию в течение длительного производственного цикла.
Три характеристики отличают холодную прокатку от других методов обработки металла: полоса непрерывна, поперечное сечение постоянно, а изгиб является постепенным. Любой профиль, отвечающий этим трем условиям, является кандидатом на участие в этом процессе. Профили, изменяющие толщину или требующие замкнутой формы, обычно приходится изготавливать методом экструзии или многоступенчатой штамповки.
Холодная формовка укрепляет материал в зонах изгиба, сохраняет толщину полосы неизменной и позволяет производить постоянные профили неограниченной длины при скорости линии до 40 метров в минуту.
Полная линия холодной прокатки представляет собой синхронизированную последовательность станций. Каждая станция имеет одно задание, и качество итогового профиля зависит от производительности каждой станции. Понимание порядка и функций каждого блока помогает покупателю выбрать правильную линию и позже диагностировать проблемы.
Рулон полосы монтируется на одностоечный или двухстоечный разматыватель, который подает материал в линию под контролируемым натяжением. Затем полоса проходит через правильную машину, часто семивалковую или одиннадцативалковую правильную машину, которая устраняет кривизну, оставленную рулоном. Плоскостность входной полосы — один из наиболее недооцененных параметров при холодной штамповке; катушка с тяжелой краевой волной или центральной пряжкой создаст профиль, который изгибается или скручивается, даже если рулоны идеальны.
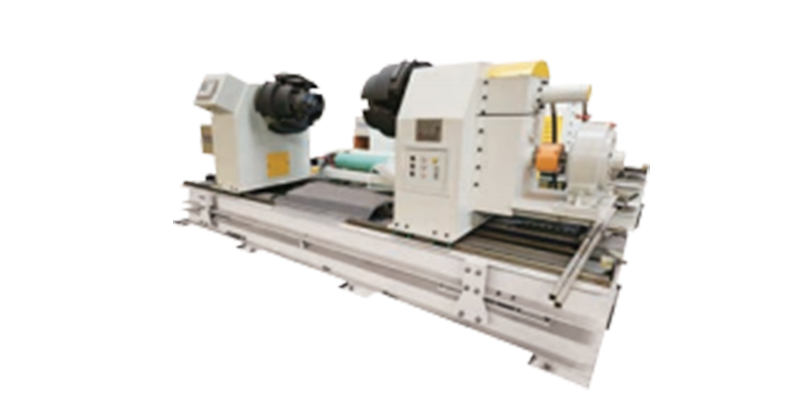 Гидравлический разматыватель с автоматическим контролем натяжения рулонов металла Этот разматыватель поддерживает постоянное натяжение во время размотки, предотвращая растяжение и сморщивание кромок. Он обеспечивает гидравлическую загрузку рулонов, регулируемое торможение и поддерживает скорость линии до 100 м/мин, что делает его ключевым компонентом для мощных формовочных линий. Посмотреть продукт →
Разматыватель для линии большой грузоподъемности должен соответствовать весу рулона, ширине полосы и требуемой скорости отдачи. Покупателям следует обратить внимание на гидравлическое расширение отверстия рулона, регулируемую тормозную систему, которая поддерживает постоянное обратное натяжение, а также тележку для рулонов или погрузочную рампу, которая сокращает время переналадки.
Прежде чем материал поступит на формовочные станции, поточный пресс пробивает отверстия, прорези и выемки, пока полоса еще плоская. Плоская штамповка выполняется быстрее и дешевле, чем штамповка фасонного профиля, а положение отверстия относительно поперечного сечения можно удерживать с точностью до 0,3 мм, когда штамповочный пресс сервосинхронизирован со скоростью линии.
Сердцем линии является формовочная машина. Каждая станция оснащена двумя или более закаленными валками, обработанными до отрицательной формы области изгиба. Первые станции сгибают внешние кромки, средние станции закрывают полотно и боковые стенки, а конечные станции калибруют все сечение. Валки обычно изготавливаются из высокоуглеродистой или легированной инструментальной стали, закаленной до твердости 58–62 HRC, и часто хромируются при формировании предварительно окрашенной или алюминиевой полосы для защиты поверхности. Зазор между верхним и нижним валками должен регулироваться, поскольку допуск на толщину полосы и твердость материала влияют на требования к зазору.
На выходе отрезная матрица разрезает непрерывный профиль на необходимую длину. Существуют два семейства систем отсечки. В системе с летающей матрицей каретка ножниц разгоняется до скорости полосы, режет во время движения и возвращается назад, поэтому производство продолжается без остановки. В линии остановки и сдвига подача ненадолго прекращается, высечка производится, и линия возобновляет работу. Системы с летучей матрицей работают быстрее и обеспечивают более чистые концы длинных профилей, тогда как линии остановки и сдвига проще, дешевле и подходят для коротких заготовок, где допуск по длине имеет решающее значение.
Готовые профили попадают на выходной конвейер и пересчитываются штабелером, который укладывает их в пачки. Автоматические укладчики классифицируют профили по длине и схеме укладки и могут подавать на станции обмотки и обвязки. Для больших строительных панелей укладчик часто оборудуется разделителем листов, чтобы предотвратить появление царапин на покрытых поверхностях.
Количество формовочных станций, рулонный материал и тип обрезки определяют глубину профиля, точность и практическую скорость линии; все три должны быть указаны на чертеже готовой детали до того, как машина будет предложена.
Машины для холодной прокатки классифицируются по расположению валков, методу резки и семейству продукции, для которого они предназначены. Самая простая классификация – по количеству станций формовки и ширине зоны формовки, поскольку эти два числа определяют самый большой профиль, который может произвести машина.
| Конфигурация | Типовые профили | Скорость линии | Лучше всего подходит |
|---|---|---|---|
| Стандартная линия поперечной резки | Гофрированный лист крыши, обшивка стен, настил пола | 20-40 м/мин | Конверты зданий, длинные пробеги |
| Линия летающих штампов | Прогон, структурный рельс, ограждение, стойка в вертикальном положении | 15-30 м/мин | Длинные профили с перфорированными отверстиями |
| Линия остановки и сдвига | Дверная коробка, малый климатический профиль, кромка | 8-20 м/мин | Короткие заготовки, строгий допуск по длине |
| Двухслойная линия | Лист крыши плюс желоб или два аналогичных профиля. | 20-35 м/мин на слой | Компактные установки с двумя программами |
| Линия композитных панелей | Алюминиевая композитная панель, стальная композитная панель | 5-15 м/мин | Изделия из огнестойких и сэндвич-панелей |
Каждая конфигурация имеет свой собственный компромисс. Стандартные линии поперечной резки обеспечивают самую высокую скорость, но предназначены для узкого диапазона ширины профиля. Линии «летучей матрицы» объединяют штамповку, формовку и резку в одном процессе, что исключает вторичные операции сверления. Линии остановки и сдвига являются наиболее гибкими для изменения профиля, но при этом жертвуют примерно половиной скорости линии. Двухслойные машины удваивают капитальные затраты на метр этажа, но позволяют использовать две программы производства без второго строительного отсека. Линии композитных панелей заменяют простую формовку многоэтапным процессом ламинирования и складывания кромок и являются основой современных огнестойких фасадов зданий.
Вторая практическая классификация — по семействам продуктов. Линии по производству кровельных и стеновых листов используют широкие, неглубокие рулоны и высокую скорость. В линиях прогонов используются глубокие, C-образные или Z-образные ролики со множеством станций. Линии дверной коробки проходят небольшие тонкие профили на умеренной скорости с точным контролем длины. Вертикальные линии для хранения стеллажей объединяют десятки станций перфорации, поскольку стеллажи для хранения определяются расположением отверстий в них. Линии настила пола используют толстую полосу и рулоны большого диаметра, чтобы выдерживать более высокие изгибающие усилия.
Прежде чем связаться с поставщиком, покупатель должен иметь список целевых профилей с чертежами, маркой материала, толщиной полосы и планируемыми размерами партии. Серьезный производитель оборудования для холодной прокатки будет использовать эти данные, чтобы рекомендовать конфигурацию, количество станций и вспомогательное оборудование.
Оптимальная линия холодной прокатки определяется семейством продукции и логикой производства партии, а заказ стандартной машины по каталогу без анализа профиля является наиболее распространенной причиной неудовлетворенности линии.
Холодная штамповка работает с широким спектром металлических полос, но механические свойства материала напрямую определяют конструкцию валков, количество станций и достижимый допуск. Высокопрочная сталь требует большего количества станций, большего диаметра валков и более прочных рам машин, поскольку упругая отдача выше и силы формовки больше. Алюминий, напротив, легко сгибается, но легко царапается и требует хромированных валков и чистых поверхностей полос.
| Материал | Типичный предел текучести | Формирование поведения | Примечания к инструментам |
|---|---|---|---|
| Низкоуглеродистая сталь | 140-280 МПа | Отличная формуемость; предсказуемый откат | Стандартные рулоны из инструментальной стали; оцинкованные поверхности нуждаются в уходе от царапин |
| Высокопрочная сталь | 350-550 МПа | Более жесткая пружина; для глубоких профилей требуется более 20 станций | Закаленные валки; более прочная основная рама; рекомендуется смазка |
| Нержавеющая сталь | 200-310 МПа | Быстро затвердевает; поверхность может собирать следы от качения | Хромированные или полированные валки; покрытия с низким коэффициентом трения |
| Алюминий (3003, 5005, 5052) | 80-210 МПа | Очень пластичный; низкий пружинящий эффект; мягкая поверхность | Хромированные рулоны; сухое или легконефтяное формование |
| Медь и латунь | 50-250 МПа | Отлично; используется для декоративных профилей | Полированные валки; частая очистка от медной пыли |
Допуски следуют предсказуемой схеме. Линия кровельного листа коммерческого класса обычно имеет ширину профиля плюс-минус 1 мм и длину обрезки плюс-минус 2 мм на листе длиной 6 м. Прецизионная линия с дополнительными станциями, закаленными притертыми валками и отрезным механизмом с сервоприводом удерживает ширину от плюс-минус 0,3 до 0,5 мм и длину до плюс-минус 1 мм. Для небольших конструкционных профилей толщиной менее 2 мм размеры поперечного сечения можно удерживать в пределах 0,1 мм, если комплект валков отшлифован как согласованный комплект и жесткая рама машины.
Геометрические ограничения одинаково важны при проверке чертежа на пригодность для профилирования:
Что касается строительных материалов, то наиболее распространенным семейством панелей, полученных методом холодной прокатки, являются алюминиевые композитные панели, в которых плоские металлические оболочки приклеены к огнестойкой сердцевине, а края загнуты по линии. В этом случае панель ведет себя как плоская, жесткая строительная плита, а не как изогнутый профиль. Хотя этап формования ограничен, принципы работы с непрерывной полосой и контроля натяжения идентичны принципам на линии профилирования.
Марка материала и класс допуска должны быть установлены до того, как будет нарезан валковый инструмент, поскольку переход от мягкой стали к высокопрочной стали или от коммерческого допуска к прецизионному допуску обычно требует нового набора валков.
| Фактор выбора | Холодная формовка | Прессовое торможение | Экструзия | Горячая прокатка |
|---|---|---|---|---|
| Типичная скорость производства | 10-40 м/мин | 1-3 м/мин на оператора | 5-15 м/мин | 15-30 м/мин |
| Стоимость оснастки | Высокие, несколько наборов рулонов | От низкого до среднего | Очень высокие и тяжелые наборы штампов | Очень высокие, прокатные валки |
| Стабильность изгиба на длине более 20 м | Отлично | Плохие сегментные суставы | Хорошо | Хорошо |
| Минимальный экономичный размер партии | 3000-10000 штук | 100-1000 штук | 10 000 штук | 50 000 штук |
| Линейная штамповка и вырубка | Да | Отдельная операция | Ограниченный | Нет |
| Материал strengthening | Да, via cold work | Только местное | Нет | Нет |
| Чистота поверхности | Хорошо, film optional | Хорошо | Умеренный | Масштабируемый или матовый |
Интерпретируя таблицу, логика решения становится понятной. Если деталь имеет постоянное сечение, ее длина превышает 2–3 м, а годовой объем превышает 5000 штук, холодная штамповка превосходит прессовое торможение по стоимости единицы продукции. Если количество ниже этого диапазона, валковая оснастка не может амортизироваться, и прессовое торможение остается дешевле. Экструзия является конкурентоспособной для алюминиевых профилей со сложными закрытыми секциями, но стоимость экструзионной головки и более низкая скорость линии снижают преимущество простых открытых форм. Горячая прокатка остается привлекательной для тяжелых конструкционных изделий, где уменьшение толщины и формовка происходят одновременно, но она не является практической альтернативой для семейств тонколистовых профилей, которые доминируют в строительстве и автомобилестроении.
Опыт показывает, что самые большие скрытые затраты при холодной штамповке связаны не с инструментами, а с временем переключения между профилями. Завод, производящий 15 смен профиля в неделю, теряет несколько производственных часов на переналадку, если машина не оснащена быстросменными кассетными роликами. Поэтому покупатели, которые ожидают широкого ассортимента продукции, должны рассчитывать на моторизованную регулировку валков и кассетную оснастку.
Холодная профилирование имеет преимущество, когда профили длинные, постоянного сечения и производятся в больших ежегодных объемах; вне этих условий альтернативные процессы часто оказываются дешевле и более гибкими.
Холодная штамповка обслуживает широкий спектр отраслей промышленности, и технические характеристики оборудования значительно различаются от одного применения к другому. Строительство является крупнейшим потребителем, за ним следуют автомобилестроение, складское хозяйство, системы отопления, вентиляции и кондиционирования и энергетика. На приведенной ниже диаграмме показано ориентировочное распределение продукции профилированного проката по отраслям конечного использования, основанное на статистике поставщиков оборудования и данных наших экспортных заказов.
Распределение продукции, полученной методом холодной прокатки, по отраслям конечного использования помогает инженерам и инвесторам понять, где технология приносит наибольшую выгоду. В приведенных ниже цифрах объединены объемы производства, сообщенные поставщиками оборудования, статистика торговых ассоциаций и данные об экспортных заказах по проектам линий профилирования в Китае. Строительство доминирует, потому что профили крыши, стеновые панели, прогоны, настил пола и композитные панели требуют непрерывного изгиба. Значительные объемы составляют автомобильная промышленность и складские стеллажи, в то время как системы отопления, вентиляции и кондиционирования воздуха и энергетика растут с меньшей базы. Точные процентные соотношения меняются от одного региона к другому, но рейтинг остается стабильным уже более десяти лет.
| Строительство и строительство | 45% | |
| Автомобильная промышленность | 20% | |
| Стеллажи для хранения | 15% | |
| ОВиК и вентиляция | 12% | |
| Энергетика и другие отрасли | 8% |
На долю строительства приходится почти половина мирового производства рулонного проката, и эта доля сосредоточена в нескольких семействах крупносерийных профилей. Металлические кровельные листы и облицовка стен производятся непрерывной ширины со скоростью линии от 20 до 40 метров в минуту, что делает их идеальными кандидатами для профилирования. Прогоны и конструкционные профили служат несущими элементами в стальных зданиях и составляют значительную часть строительного сегмента. Алюминиевые композитные панели и огнестойкие металлические композитные панели образуют быстрорастущий подсегмент, в котором используется оборудование для непрерывной обработки рулонов и фальцовки кромок. Автомобильный сегмент, составляющий примерно 20 процентов, полагается на профилирование профилей для защиты от столкновений, поперечин, направляющих сидений и направляющих оконных каналов. Хотя автомобильные профили короче строительных профилей, они требуют более жестких допусков и обширных операций по прокалыванию концов. На складские стеллажи приходится около 15 процентов объема, поскольку склады и логистические центры нуждаются в длинных, структурно устойчивых стойках. Стойки стеллажей имеют плотную структуру отверстий, поэтому современные линии стеллажей включают в себя перфорационные станции с сервоприводом и секцию формовки. Производители систем отопления, вентиляции и кондиционирования воздуха используют прокатные профили для секций воздуховодов, армирующих каналов и элементов рамы, обычно из легкой оцинкованной стали. Энергетический сегмент растет быстрее всего: ежегодно на монтажные рельсы для солнечных батарей расходуются тысячи километров рулонного профиля. Каждое применение требует разного баланса допусков, качества поверхности и объема производства, поэтому оптимальная конфигурация станка меняется соответствующим образом. Поэтому покупатели, планирующие новые мощности, должны сначала определить отрасль конечного использования и позволить семейству профилей, а не каталогу машин, определять спецификации оборудования.
В строительстве методом холодной прокатки производятся металлические кровельные и стеновые листы, покрывающие промышленные здания, поддерживающие их прогоны, а также композитные панели, используемые в фасадах и внутренних перегородках. Алюминиевые композитные панели и огнестойкие металлические композитные панели производятся на непрерывных линиях, которые соединяют алюминиевую обшивку с негорючей сердцевиной A2 или огнестойкой сердцевиной B1. Этапы обточки кромок и фальцовки на таких линиях следуют той же логике постепенного профилирования, что и на профильных линиях, поэтому производство композитных панелей во многом придерживается той же философии оборудования.
 Линия по производству алюминиевых композитных панелей с прецизионным ламинированием Эта автоматизированная линия непрерывно производит листы ACP индивидуального размера, используя многозонное горячее прессование с контролируемой температурой и точный контроль натяжения, чтобы обеспечить высокопрочное соединение алюминиевой фольги с материалами основы, подходящим для архитектурного применения и вывесок. Посмотреть продукт →
Линия по производству алюминиевых композитных панелей обрабатывает рулонные алюминиевые оболочки, наносит клей, ламинирует их с сердцевиной, наполненной минералами, и придает краям панели точную прямоугольную геометрию. Тот же принцип распространяется на стальные композитные панели и панели кузова прицепа грузового автомобиля, где легкий вес и гладкая поверхность сэндвич-панелей уменьшают вес кузова, сохраняя при этом жесткость.
Поставщики автомобильной продукции используют холодную прокатку для систем предотвращения столкновений, рейлингов на крыше, боковых балок, направляющих сидений и направляющих оконных каналов. Эти детали короче строительных профилей, но требуют более жестких допусков, качества кромок и точности прокалывания концов. Высокопрочные марки стали в диапазоне от 780 до 1200 МПа становятся все более распространенными, и линия должна быть спроектирована с дополнительными станциями и закаленными валками для предотвращения пружинения.
Стойки и балки, изготовленные методом холодной прокатки, несут нагрузку на паллетных стеллажах и многоярусных складах. Сечение профиля, обычно открытый канал с возвратными губками, сравнительно простое, но рисунок отверстий по грани плотный. Таким образом, на стеллажных линиях используются перфорационные станции двойного действия, синхронизированные с подачей, а отрезная матрица должна аккуратно обрезать оба конца.
Воздуховоды, профильная арматура и армирующие каналы в системах вентиляции и кондиционирования изготавливаются из легкой оцинкованной стали с высокой скоростью. Размеры партий средние, поэтому наборы быстросменных роликов являются обычным требованием. Самым быстрорастущим применением является монтаж солнечных батарей; Алюминиевые и оцинкованные стальные рельсы для фотоэлектрических модулей каждый год проезжают тысячи километров с просверленными или прорезанными отверстиями, подходящими для зажимов модулей. Профилирование – единственный экономичный способ производства такого объема с низкими затратами.
Каждая отрасль конечного использования устанавливает свой собственный баланс скорости, допусков, расположения отверстий и класса материала, поэтому спецификация машины должна определяться целевыми отраслевыми данными, а не общим списком машин.
Выбор машины для холодной прокатки — это капитальное решение, имеющее последствия для многих лет эксплуатации. Самое дешевое предложение редко бывает самым экономичным, если в расчет включены скорость линии, переналадка, срок службы инструмента и послепродажное обслуживание. Следующий процесс позволяет сделать оценку объективной и практичной.
Начните с определения строки с жесткими числами:
Холодная формовка is the right answer when...Деталь длиной более 2 м постоянного сечения; годовой объем превышает 5000-20 000 штук; допуски должны быть одинаковыми на протяжении тысяч метров; поточная штамповка заменяет вторичные операции; и площадь помещения доступна для непрерывной линии. | Выберите другой процесс, когда...Профиль меняет сечение по своей длине; партии небольшие и частые; необходимы закрытые полые профили; толщина варьируется; или деталь имеет сложные трехмерные изгибы, которые невозможно создать методом прокатки. |
При фиксированной спецификации оцените производителей по пяти пунктам:
Ищите документальные доказательства: ISO 9001 охватывает систему качества; CE отмечает электрическую безопасность и безопасность конструкции для европейского рынка; Записи об экспорте показывают опыт установки за рубежом. Поставщик, который обслуживал клиентов в 45 странах и построил линии для 14 из 20 крупнейших мировых производителей металлических композитных панелей, обычно предоставляет гораздо более подробное техническое предложение, чем поставщик без таких рекомендаций.
Для производителей огнестойких панелей требования к формованию и ламинированию более строгие, чем для стандартных панелей. Линия по производству негорючих металлических композитных панелей A2 сочетает в себе обработку минерального заполнителя, нанесение клея и формирование оболочки в одном контролируемом процессе.
Линия по производству негорючих металлических композитных панелей A2 Эта полностью автоматизированная линия заменяет легковоспламеняющиеся органические сердечники неорганическими сердечниками класса А2, обеспечивая огнестойкость согласно стандарту EN 13501-1. Он объединяет смешивание, формование, горячее прессование и резку со скоростью 1–3 м/мин с интеллектуальным контролем температуры для равномерного отверждения. Посмотреть продукт → Во время оценки попросите каждого производителя предоставить предварительный чертеж компоновки, на котором показаны площадь линии, места операторов, точки доступа для обслуживания и расположение электрического шкафа. Сравните рисунки рядом; плохо спланированная линия требует больше площади здания, чем сэкономленная цена самой машины. Не переходите на линию без согласования заводских приемочных испытаний. В тестовом запуске должен использоваться ваш материал, чертеж вашего профиля и заданные значения длины, в идеале от 500 до 1000 погонных метров непрерывного производства. Измеренные допуски и качество поверхности во время приемочных испытаний позволят предсказать производительность вашего предприятия.
Составьте короткий список только тех производителей, которые демонстрируют эталонные линии для конкретного семейства продуктов, которое вы производите, и письменно укажите марку инструментальной стали, скорость линии, точность резки и время отклика послепродажного обслуживания.
Холодная штамповка проходит тысячи метров в смену, а небольшие проблемы с оснасткой быстро усугубляются, если умножаются на большие объемы. График профилактического технического обслуживания, основанный на часах работы, позволяет выявить износ до того, как он приведет к образованию брака. В таблице ниже приведен практический график для типичной линии.
| Частота | Проверка или действие | Почему это важно |
|---|---|---|
| Ежедневно | Проверьте выравнивание полосы на входе; проверить уровень гидравлического масла; проверить состояние отрезной матрицы | Предотвращает перекос профилей и неровные разрезы. |
| Еженедельно | Смазать подшипники качения и приводные цепи; очистить поверхности валков; проверьте крепления на основной раме | Снижает вибрацию и сохраняет однородность поверхности. |
| Ежемесячно | Измерьте износ роликов глубиномером; откалибровать энкодер линейной скорости; проверка воздушных фильтров электрошкафа | Сохраняет размерные допуски и безопасную эксплуатацию. |
| Ежеквартально | Проверить подшипники качения на люфт; проверить цепи аварийной остановки; проверить защитные блокировки | Цепи безопасности деградируют бесшумно и должны быть проверены |
| Ежегодно | Выровнять основание машины; оценить состояние комплекта валков; заменить изношенные детали из инструментальной стали | Продлевает срок службы линии и позволяет избежать остановок производства |
Общие эксплуатационные проблемы и их вероятные причины включают в себя: готовый профиль искривляется в одну сторону, когда давление валков неравномерно или одна сторона зазора между валками изношена; на профиле появляются волнистые края, когда полоса имеет краевую волну от рулона или центральные валки неправильно поддерживают полотно; длина обрезки выходит за пределы допуска, когда энкодер проскальзывает, неправильный зазор отрезной матрицы или подающие ролики имеют изношенные канавки; поверхностные царапины на окрашенной ленте появляются при загрязнении валков, непригодности поверхности рулона для нанесения материала с покрытием или при слишком плотном прилегании ленты к боковой направляющей; и срок службы инструмента короче, чем ожидалось, если марка рулонной стали слишком низкая из-за твердости материала или не применяется смазка.
Безопасность на линиях холодной прокатки не подлежит обсуждению. Формовочные станции имеют высокоскоростные вращающиеся валки и тяжелую полосу, находящуюся под напряжением, а отрезная матрица может оказывать усилие в несколько тонн. Должным образом охраняемая линия имеет фиксированные крышки над роликовыми станциями, дверцы доступа с блокировкой, которые останавливают линию при открытии, двуручное управление или световые завесы на постах операторов, а также четко обозначенные кнопки аварийной остановки, расположенные через определенные промежутки вдоль линии. Электрические шкафы должны соответствовать требованиям CE или местным стандартам, для которых предназначена машина. Наладку и смену оснастки следует выполнять при заблокированной линии и повороте роликов вручную только после отключения привода.
Операторам необходимо структурированное обучение по подаче полосы, регулировке зазоров между валками, устранению застреваний и распознаванию ранних признаков износа инструмента. Наиболее серьезные травмы на линиях профилирования происходят во время ручного вмешательства внутри формовочных станций, поэтому правило «никогда не проникать внутрь при включенном приводе» должно физически обеспечиваться охраной машины, а не просто предупреждением.
График технического обслуживания, привязанный к часам работы, и строго соблюдаемая процедура блокировки предотвратят более 80 процентов проблем с качеством и практически все серьезные травмы на линии холодной прокатки.
Холодная штамповка выглядит дорого на этапе покупки, особенно по сравнению с тормозным прессом аналогичной ширины. Экономическая логика заключается в себестоимости единицы продукции при больших объемах, где амортизация инструмента и экономия труда доминируют в сравнении.
Стоимость оснастки зависит от сложности профиля больше, чем от размера машины. Простой комплект рулонов гофрированного кровельного листа с 12 станциями может стоить от 15 000 до 30 000 долларов. Конструкционный комплект из 24 станций для высокопрочного прогона стоит от 50 000 до 120 000 долларов, поскольку рулоны больше, тверже и более точно отшлифованы. Сама машина, включая разматыватель, формовщик, отрезной станок и укладчик, обычно составляет от 70 до 85 процентов от общего объема инвестиций.
Точка безубыточности при прессовом торможении зависит от трех переменных: затрат труда в час, времени цикла на деталь прессового торможения и годового объема профиля. Как правило, когда производительность одного профиля превышает 15 000–50 000 погонных метров в год, капитальные затраты на линию профилирования окупаются в течение 18–36 месяцев за счет экономии труда и лома.
Возьмем, к примеру, производителя прогонов, производящего 240 000 метров в год. В нынешнем производстве тормозного пресса задействованы четыре оператора, а стоимость рабочей силы составляет 12 долларов США в час, что дает ежегодные затраты на рабочую силу для этой производственной линии в размере около 96 000 долларов США. Стоимость лома составляет 4 процента при ежегодных расходах на материалы в размере 780 000 долларов США, или примерно 31 000 долларов США, потерянных на металлолом. Линия профилирования заменяет троих из четырех операторов, сокращает процент брака до 1 процента и исключает операцию вторичной резки. Общая экономия составляет около 90 000 долларов в год. При общей сумме инвестиций в 320 000 долларов США, включая оснастку, установку и обучение, период окупаемости составит около трех с половиной лет при консервативных предположениях.
Не следует забывать и о эксплуатационных расходах: электроэнергия для приводов и гидронасосов, шлифовка и замена валков, смазка, труд по техническому обслуживанию. Обычно они составляют от 5 до 10 процентов годовых эксплуатационных расходов. Комплекты запасных роликов для станций, наиболее подверженных износу, являются единственным наиболее полезным страховым полисом, который может приобрести завод, поскольку время ожидания замены ролика от шести до десяти недель является распространенной причиной простоев, которых можно избежать.
При достаточном объеме окупаемость линии холодной прокатки достигается за счет сокращения трудозатрат, экономии отходов и исключения вторичных операций, а не за счет более низкой цены машины.
Это вопросы, которые чаще всего задают покупатели и инженеры-технологи при оценке оборудования для холодной прокатки.
Холодная штамповка используется для производства длинных металлических профилей постоянного сечения. Типичные области применения включают кровельные листы, обшивку стен, прогоны, настил пола, стойки стеллажей для хранения, дверные рамы, автомобильные конструкционные рельсы, профили воздуховодов HVAC и монтажные направляющие для солнечных батарей. Общей чертой является высокая производительность: процесс становится экономически привлекательным, когда требуются тысячи метров одинакового профиля в год.
Холодная прокатка — это процесс уменьшения толщины: плоская полоса проходит через простые валки, которые сжимают ее в более тонкий лист. Холодная формовка — это процесс гибки: профилированные валки постепенно сгибают полосу в профиль, при этом толщина остается неизменной. Названия схожи, поскольку оба работают ниже температуры рекристаллизации материала, но машины, инструменты и продукты совершенно разные.
Линии коммерческих кровельных и стеновых листов обычно имеют ширину профиля плюс-минус 1 мм и длину обрезки плюс-минус 2 мм на листе длиной 6 м. Прецизионные линии с дополнительными станциями и сервоприводом держат ширину от плюс-минус 0,3 до 0,5 мм и могут достигать плюс-минус 0,1 мм на небольших инженерных профилях. Допуск зависит от марки материала, глубины профиля и количества формовочных станций.
Машина со сменными наборами роликов может обрабатывать разные профили одной ширины и одного семейства материалов. Переналадка занимает от 30 до 90 минут при использовании рулонов с болтовым креплением или от 10 до 20 минут при использовании кассетных или быстросменных систем. Для профилей совершенно разной ширины обычно требуется второй станок или линия двухслойной обработки.
Хорошо спроектированный комплект валков для оцинкованной стали обычно служит от 2 до 5 миллионов погонных метров, прежде чем потребуется повторное шлифование. Нержавеющая сталь и предварительно окрашенные материалы сокращают срок службы инструмента из-за более высокой твердости или абразивного покрытия. Марка и твердость инструментальной стали, а также постоянная смазка являются основными факторами, определяющими срок службы инструмента.
Растрескивание кромок обычно вызвано внутренним радиусом изгиба ниже предела материала, закаленными краями, оставшимися из-за плохой резки рулона, или неправильным зазором между валками на ранних станциях. Решение начинается с проверки состояния кромки прорези, а затем проверки того, что минимальный радиус составляет от 0,5 до 1,0 толщины материала для стали и от 1,0 до 1,5 раза для алюминия.
Подберите станок к семейству профилей и материалу, и вложения в холодную штамповку окупятся быстрее, чем покупка любого другого оборудования для обработки металлов давлением.
Оценить линию холодной прокатки проще, если производитель станка предлагает как техническую документацию, так и возможности реализации проекта. Приведенные ниже ресурсы содержат информацию об основных семействах продуктов, а также об услугах по установке и вводу в эксплуатацию, которые сопровождают наши линии.
Алюминиевые композитные панелиПрочтите техническую информацию об алюминиевых композитных панелях, основном семействе продуктов, производимых на непрерывных линиях по производству металлических композитных панелей. В этой статье объясняются структура, свойства и распространенные применения. Что такое алюминиевая композитная панель | Проектные услугиОзнакомьтесь с проектными услугами, которые мы предоставляем покупателям производственных линий, включая планирование площадки, шеф-монтаж, ввод в эксплуатацию, удаленную поддержку и обучение операторов. Проектные услуги |
Если ваша компания производит металлические профили для строительства, транспорта, хранения или энергетики, мы можем подготовить полное предложение линии холодной прокатки на основе вашего чертежа профиля, марки материала и годового объема производства. Предложение включает в себя конфигурацию линии, конструкцию валков, перечень вспомогательного оборудования, план помещения и бюджетный график поставок. Свяжитесь с нами и сообщите свои чертежи и производственные задачи, и наша команда инженеров ответит вам техническим и коммерческим предложением.
Начните оценку с чертежа профиля и годового объема; Компетентный производитель линии холодной прокатки предоставит вам концепцию линии, бюджет и график поставки в течение пяти рабочих дней.

Таншанг, промышленные кластеры, Ганхуа-роуд, Цзиньцзян, Чанцзян, Цзянсу, Китай

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Авторское право © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Все права защищены.


 英语
 西班牙语
 俄语
 阿拉伯语